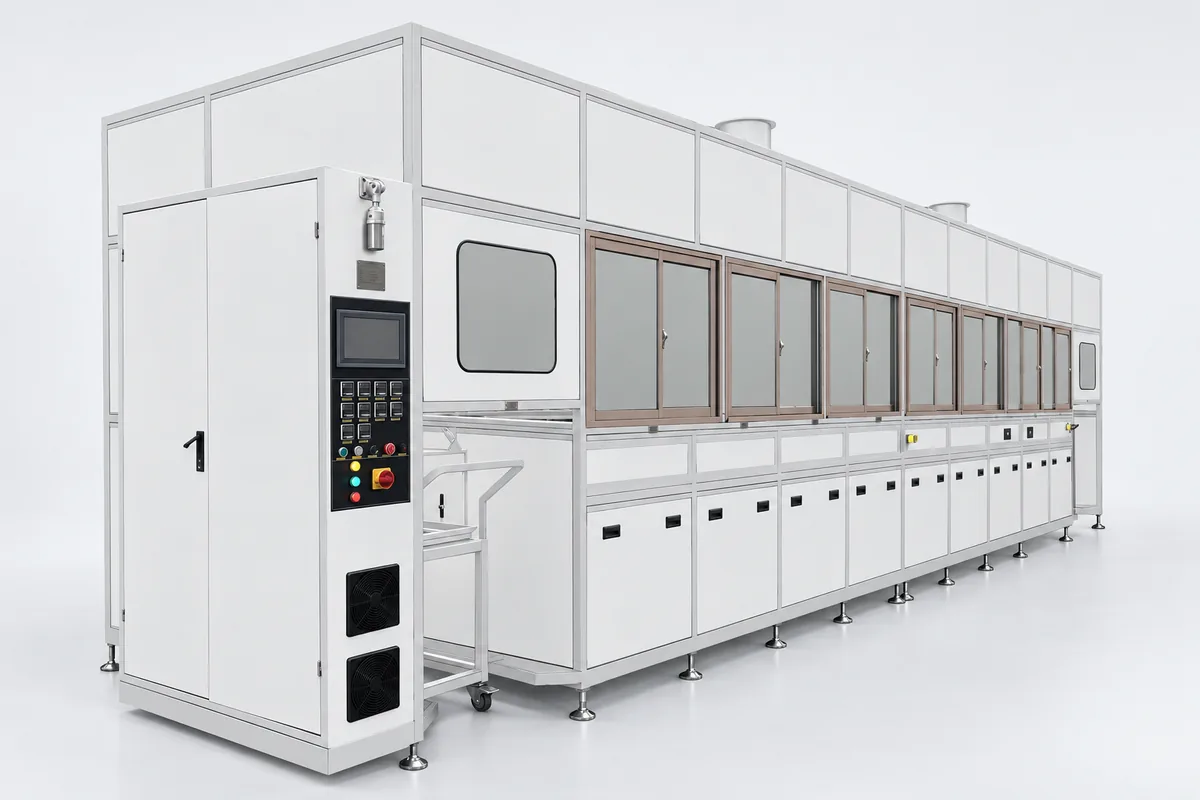
シリコンウェハー腐食洗浄機
製品概要
特長・仕様
詳細説明
一台の装置に二つの工程を統合
太陽電池の従来の方法では、拡散後の研磨と湿式エッチングを二台の装置、二つの工程に分けていました。本機は両者を統合しており、追加の設備投資も工程の追加も必要ありません。 工程では NaOH、HNO₃、H₂SO₄ 系を使わず専用研磨液を用いるため、化学品の消費コストが低く、廃水汚染も軽く、処理コストもあわせて下がります。裏面研磨は SE、裏面パッシベーション(Al₂O₃)、バックコンタクト、ダブル印刷、MWT などの技術と組み合わせることができ、互換性が高く、システム統合やモジュール化も容易です。 浸漬式搬送の利点は、シリコンウェハー全体が溶液に浸かることです。「水上浮遊」方式やローラーによる液搬送のように片面だけが液面に触れるのではないため、エッチング痕が生じず、ローラーの挟持による割れも少なくなります。半導体の RCA 洗浄との関係
半導体ウェハーのウェット洗浄で最も古典的なのは RCA 洗浄で、Kern と Puotinen が 1970 年に発表しました。HF dip の条件は Kern による 1990 年のレビューから引用しています:| ステップ | 配合(体積比) | 条件 | 出典 |
|---|---|---|---|
| SC-1 | H₂O : H₂O₂ : NH₄OH、5:1:1~7:2:1 | 75–85°C、10–20 分 | Kern & Puotinen 1970 |
| SC-2 | H₂O : H₂O₂ : HCl、6:1:1~8:2:1 | 75–85°C、10–20 分 | Kern & Puotinen 1970 |
| HF dip | 1% HF | 15 秒 | Kern 1990 |
加熱槽の安全インターロック
PP 槽体自体が燃えるため、加熱槽の保護設計は特に重要です。FM Global データシート DS 7-7 のウェット工程装置に対する推奨には、次のものがあります: 低液位インターロック:液位がヒーターより下がると自動的に加熱を遮断します。 独立した高温遮断:温度調節器とは別に独立した過熱保護を設け、温度調節器が故障しても電源を遮断できるようにします。 インターロックの四半期ごとの試験:インターロックは定期的に実地試験し、設置したまま放置しないようにします。 封じ込め容量:封じ込めは装置の全液量を収容できるようにします。 可燃性液体の排気:可燃性液体を使用する場合、排気によって濃度を爆発下限界(LFL)の 25% 以下に維持します。 関連する業界文書としては SEMI S3-1211(プロセス液体加熱システム)と S8-0218(人間工学)もあり、受入時にはメーカーに対応する設計の説明を求めることができます。手動洗浄機:生産能力は三つの数値を合わせて計算する
生産能力は単品サイクルの逆数ではありません。カタログ上の生産能力は、単品サイクル、着脱サイクル、ライン数が共同で決める結果です。グラファイトボートは単品サイクル 4~12 時間、着脱 3 時間、2 ラインで、表示能力は一日あたり 16~30 件です。石英管は単品サイクル 10 分、着脱 5 分、2 ラインで、表示能力は毎時 12 本です。 グラファイトボートは時間の大半が洗浄そのものにかかり、石英管は着脱時間が単品サイクルの半分を占めるため、両者のボトルネックは異なります。前者で能力を上げるにはライン数や槽数を増やす必要があり、後者はまず着脱の人員と動線を見直す必要があります。 購入時に最も多い誤りは単品サイクルだけを見ることで、着脱時間とライン数を見落とし、装置の搬入後に人手による着脱がボトルネックになっていると気づきます。手動、半自動、全自動
手動洗浄機の価値は柔軟性にあります。少量多品種で洗浄条件が頻繁に変わる現場では、自動装置の段取り替えコストのほうがかえって人手より高くなります。ロットが安定し、品目が固定され、人件費が高い場合に、半自動または全自動、さらに片側扉または両側扉(片側から投入し反対側から取り出して、汚染側と清浄側の動線を分ける)の構成を検討します。よくあるご質問
仕様にセル効率 0.2%~0.3% の向上とありますが、どう検証すればよいですか?
この数値は既存工程の条件によって異なり、保証値ではありません。試作による検証をお勧めします。同一ロットのシリコンウェハーを二群に分け、一方は既存工程、もう一方は本機の裏面研磨とエッチングで処理し、その他の工程はすべて同一にして、平均値だけでなく変換効率の分布を比較します。同時に割れ率と化学品の消費量も記録します。既存工程ですでに別の裏面処理技術を採用している場合、向上幅は小さくなる可能性があります。SE や裏面パッシベーションなどの技術と組み合わせる場合も、互換性をあわせて検証する必要があります。
この装置で半導体の RCA 洗浄を行えますか?
別途設計が必要です。本機の工程は太陽電池の拡散後研磨と湿式エッチングで、専用研磨液を使用します。RCA 洗浄の SC-1、SC-2 は Kern の文献によると約 75–85°C で 10–20 分処理する必要があり、加熱槽、温度制御、そして FM Global DS 7-7 が推奨する低液位インターロックと独立した高温遮断が必要です。RCA 工程を行う場合は、配合、温度、槽数をご提示いただき、加熱洗浄機または多槽連結の手動洗浄機として改めて計画し、槽温が PP の使用範囲内であることを確認します。
グラファイトボート洗浄機は一日に何件洗浄できますか?
カタログ表示は約 16~30 件で、条件は単品サイクル 4~12 時間、着脱サイクル 3 時間、2 ライン並行です。範囲が広いのは、単品サイクルがグラファイトボートの汚れの程度と洗浄配合によって 4~12 時間の間で変動するためで、サイクルが長いほど一日に完了できるバッチ数は減ります。実際の需要がこの数値を上回る場合は、まずボトルネックが洗浄時間にあるのか着脱にあるのかを確認してください。洗浄時間がボトルネックならライン数または槽数を増やし、着脱がボトルネックなら人員を増やすか自動着脱にするのが最も効果的です。