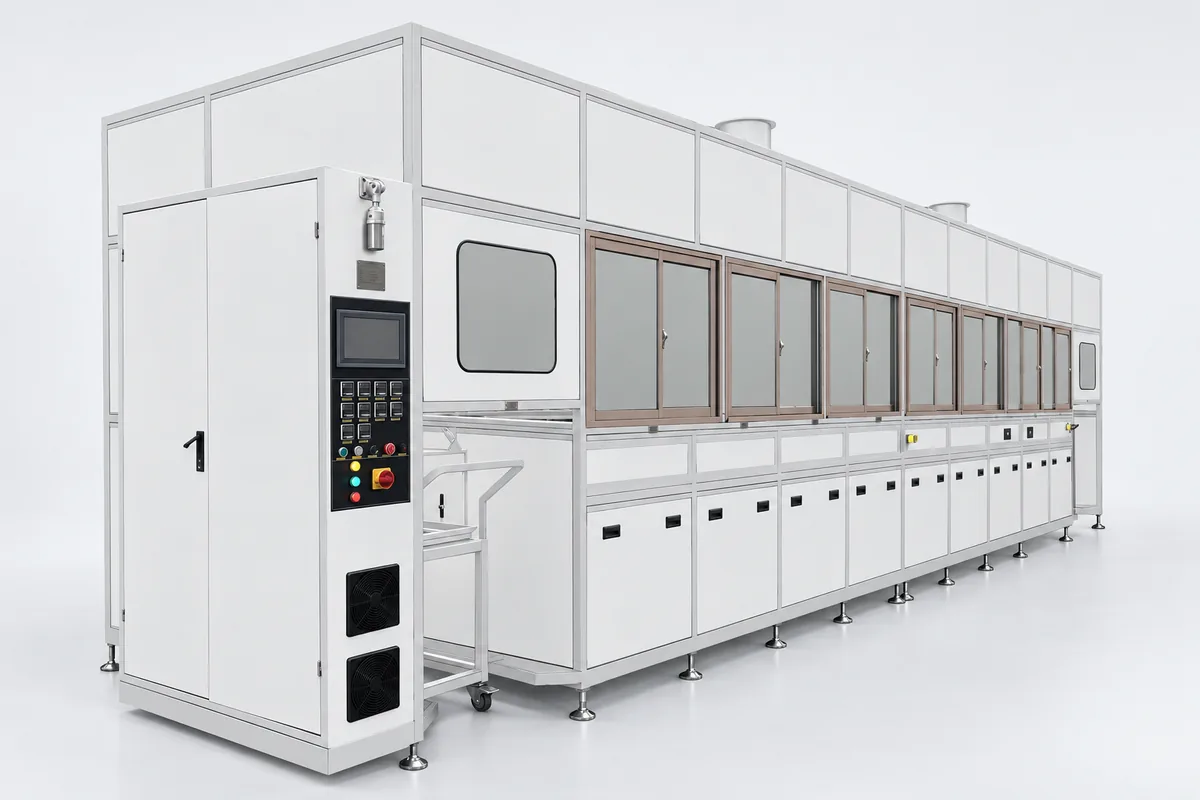
Máquina de ataque químico y limpieza de obleas de silicio
Descripción del producto
Características y especificaciones
Descripción detallada
Dos etapas de proceso en una sola máquina
En la fabricación convencional de células solares, el pulido posterior a la difusión y el ataque químico húmedo se hacen en dos equipos y en dos etapas. Esta máquina integra ambas, sin inversión en equipos adicionales y sin añadir etapas. El proceso no usa sistemas de NaOH, HNO₃ ni H₂SO₄, sino una solución de pulido específica, con lo que el coste de consumo de productos químicos es menor, las aguas residuales contaminan menos y el coste de tratamiento también baja. El pulido de la cara posterior puede combinarse con SE, pasivación posterior (Al₂O₃), contacto posterior, doble impresión, MWT y otras tecnologías; es muy compatible y facilita la integración del sistema o la modularización. La ventaja del transporte por inmersión es que la oblea queda sumergida por completo en la solución, a diferencia de la flotación o el arrastre por rodillos, en los que solo una cara toca el líquido; por eso no aparecen líneas de ataque y hay menos roturas por el agarre de los rodillos.Relación con la limpieza RCA de semiconductores
El método clásico de limpieza húmeda de obleas de semiconductores es la limpieza RCA, publicada por Kern y Puotinen en 1970; las condiciones del HF dip proceden de la revisión de Kern de 1990:| Paso | Formulación (proporción en volumen) | Condiciones | Fuente |
|---|---|---|---|
| SC-1 | H₂O : H₂O₂ : NH₄OH, 5:1:1 a 7:2:1 | 75–85°C, 10–20 minutos | Kern & Puotinen 1970 |
| SC-2 | H₂O : H₂O₂ : HCl, 6:1:1 a 8:2:1 | 75–85°C, 10–20 minutos | Kern & Puotinen 1970 |
| HF dip | 1% HF | 15 segundos | Kern 1990 |
Enclavamientos de seguridad de las cubas calefactadas
Las cubas de PP arden por sí mismas, lo que hace especialmente importante el diseño de protección de las cubas calefactadas. Las recomendaciones de la hoja de datos DS 7-7 de FM Global para equipos de proceso húmedo incluyen: Enclavamiento por nivel bajo: el calentamiento se corta automáticamente cuando el nivel del líquido baja por debajo del calentador. Corte independiente por sobretemperatura: una protección contra sobretemperatura independiente del controlador de temperatura, que corta la alimentación aunque el controlador falle. Prueba trimestral de los enclavamientos: los enclavamientos deben probarse periódicamente, no instalarse y olvidarse. Capacidad de contención: la contención debe poder alojar todo el volumen de líquido del equipo. Extracción con líquidos inflamables: cuando se usan líquidos inflamables, la extracción debe mantener la concentración por debajo del 25% del límite inferior de inflamabilidad (LFL). Entre los documentos sectoriales relacionados están SEMI S3-1211 (sistemas de calentamiento de líquidos de proceso) y S8-0218 (ergonomía); en la recepción puede pedirse al proveedor que explique el diseño correspondiente.Máquinas de limpieza manual: la producción se calcula con tres cifras a la vez
La producción no es el inverso del ciclo por pieza. La producción del catálogo resulta de combinar el ciclo por pieza, el ciclo de carga y descarga y el número de líneas: en las barcas de grafito, un ciclo por pieza de 4–12 horas, 3 horas de carga y descarga y 2 líneas dan una producción indicada de 16–30 piezas al día; en los tubos de cuarzo, un ciclo por pieza de 10 minutos, 5 minutos de carga y descarga y 2 líneas dan una producción indicada de 12 tubos por hora. En las barcas de grafito el tiempo se va sobre todo en la propia limpieza, mientras que en los tubos de cuarzo la carga y descarga ocupa la mitad del ciclo por pieza, así que el cuello de botella es distinto: para aumentar la producción, en el primer caso hay que añadir líneas o cubas, y en el segundo hay que revisar primero el personal y los recorridos de carga y descarga. El error de compra más habitual es fijarse solo en el ciclo por pieza, sin tener en cuenta el tiempo de carga y descarga ni el número de líneas, y descubrir cuando llega el equipo que la carga y descarga manual se ha convertido en el cuello de botella.Manual, semiautomática o totalmente automática
El valor de la máquina de limpieza manual está en su flexibilidad: con lotes pequeños, muchas referencias y condiciones de limpieza cambiantes, el coste de cambio de formato de un equipo automático es mayor que el de la mano de obra. Cuando los lotes son estables, las referencias fijas y la mano de obra cara, conviene valorar las versiones semiautomática o totalmente automática, así como las configuraciones de una o dos puertas (carga por un lado y descarga por el otro, separando los recorridos sucio y limpio).Preguntas frecuentes
La especificación indica una mejora de la eficiencia de la célula del 0.2%–0.3%. ¿Cómo se verifica?
Esta cifra depende del proceso de partida y no es un valor garantizado. Se recomienda verificarla con producción de prueba: divida un mismo lote de obleas en dos grupos, uno por el proceso original y otro por el pulido posterior más ataque químico de esta máquina, con todas las demás etapas idénticas, y compare la distribución de la eficiencia de conversión y no solo la media, registrando a la vez la tasa de roturas y el consumo de productos químicos. Si el proceso original ya usa otra tecnología de tratamiento de la cara posterior, la mejora puede ser menor; al combinarla con SE, pasivación posterior u otras tecnologías, verifique también la compatibilidad.
¿Puede esta máquina hacer la limpieza RCA de semiconductores?
Requiere un diseño aparte. El proceso de esta máquina es el pulido posterior a la difusión más ataque químico húmedo para células solares, con una solución de pulido específica; según los trabajos de Kern, el SC-1 y el SC-2 de la limpieza RCA se tratan a unos 75–85°C durante 10–20 minutos, lo que requiere cubas calefactadas, control de temperatura y el enclavamiento por nivel bajo y el corte independiente por sobretemperatura que recomienda la DS 7-7 de FM Global. Para un proceso RCA, facilite las formulaciones, las temperaturas y el número de cubas para replantearlo como máquina de limpieza con calefacción o máquina de limpieza manual con varias cubas en serie, y confirme que la temperatura de las cubas está dentro del rango de uso del PP.
¿Cuántas piezas al día puede limpiar la máquina de limpieza de barcas de grafito?
El catálogo indica unas 16–30 piezas, con un ciclo por pieza de 4–12 horas, un ciclo de carga y descarga de 3 horas y 2 líneas en paralelo. El rango es amplio porque el ciclo por pieza varía entre 4 y 12 horas según la suciedad de las barcas de grafito y la formulación de limpieza; cuanto más largo es el ciclo, menos lotes se completan al día. Si la necesidad real es mayor, compruebe primero si el cuello de botella es el tiempo de limpieza o la carga y descarga: si es el tiempo de limpieza, añada líneas o cubas; si es la carga y descarga, lo más eficaz es añadir personal o pasar a carga y descarga automática.
Referencias de selección
Antes de pedir, verifique el grado de eficiencia, el tipo de medio filtrante y si el entorno de trabajo se ajusta a sus requisitos.