無塵室不鏽鋼與耐酸鹼設備
矽片腐蝕清洗機
產品概述
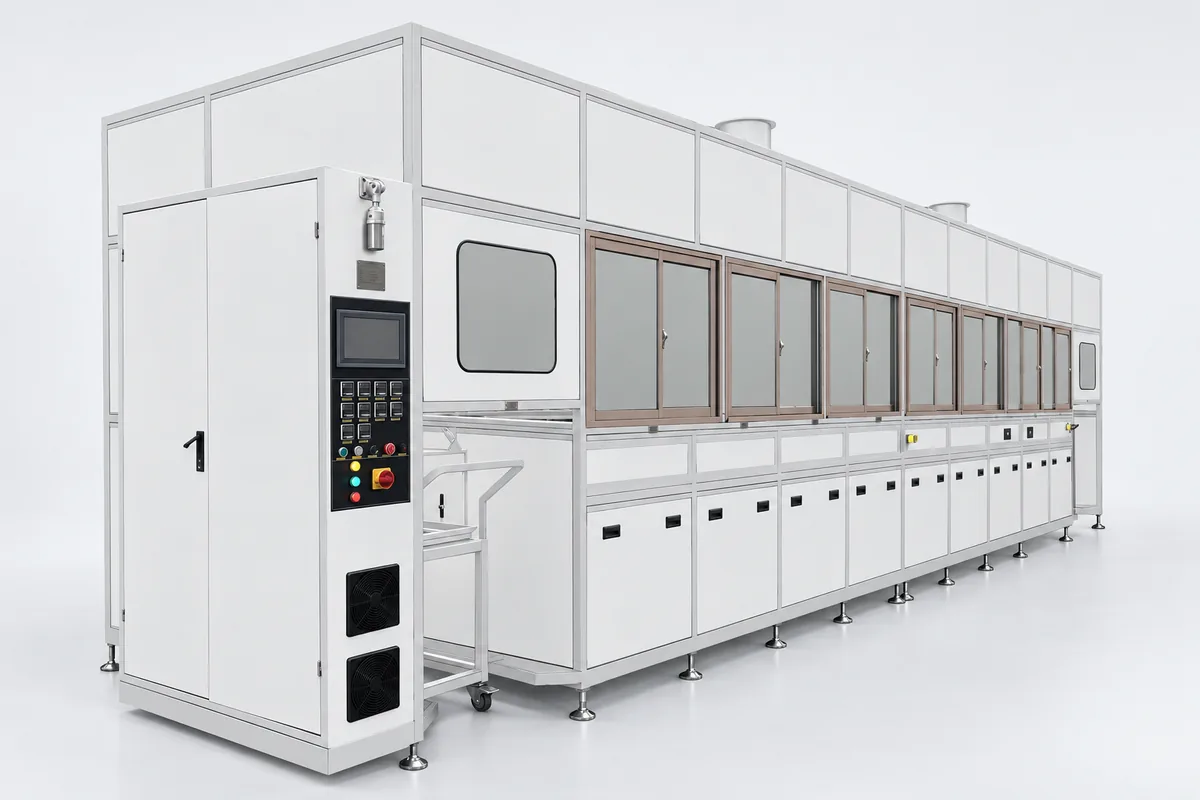
矽片腐蝕清洗機用於去除矽片表面的氧化物、顆粒與金屬離子,是太陽能電池與半導體濕製程的核心設備之一。整機以進口瓷白 PP 板焊接成型,直接面對酸性藥液環境。設計上採矽片浸入溶液傳輸並拋光,不需要「水上漂」或滾輪帶液,因此沒有刻蝕線問題,製程穩定、容易控制,碎片率也較低。
同系列也包含 PP 單台手動清洗機,用於石墨舟、石英管、晶片等零件的酸洗與清洗。槽體依工件尺寸訂做槽深與槽長,可配置加熱、浸泡與多槽串接,也可依需求改為半自動或全自動、單開門或雙開門。
產品特性
►材質:進口瓷白色聚丙烯(PP)板,同質 PP 焊條無縫焊接
►清洗工件:2″~6″ 矽片,25 片/籃,單籃或雙籃
►設備尺寸:2000 × 1200 × 1800 mm
►控制形式:手動/半自動
►製程:擴散後拋光與濕法刻蝕整合於一機,使用專用拋光液
►電池效率提升:依原製程基礎不同,約 0.2%~0.3%(需以試產驗證)
►手動清洗機款式:石墨舟清洗機、石英管清洗機、晶片清洗機、芯片清洗機、加熱清洗機、手動浸泡槽、PP 單槽手動清洗機
►石墨舟清洗:單件周期 4~12 小時、線程數 2、上下料周期 3 小時、產能 16~30 PCs/day
►石英管清洗:規格 φ320 × L2800/φ330 × L2330 mm、單件周期 10 分鐘、線程數 2、上下料周期 5 分鐘、產能 12 PCs/hour
►參考文件:SEMI S3-1211、S8-0218;FM Global 資料表 DS 7-7
詳細說明
一台機器整合兩道工序
太陽能電池的傳統做法,是擴散後的拋光與濕法刻蝕分成兩台設備、兩道工序。本機把兩者整合在一起,不需要額外的設備投入,也不增加工序。 製程上不使用 NaOH、HNO₃、H₂SO₄ 體系,改用專用拋光液,化學品耗用成本較低,廢水污染較輕,處理成本也跟著下降。背面拋光可與 SE、背面鈍化(Al₂O₃)、背接觸、兩次印刷、MWT 等技術疊加,兼容性好,便於系統整合或模組化。 浸入式傳輸的好處在於矽片整片浸在溶液中,不像「水上漂」或滾輪帶液那樣只有單面接觸液面,所以不會出現刻蝕線,也少了滾輪夾持造成的碎片。與半導體 RCA 清洗的關係
半導體晶圓的濕式清洗,最經典的是 RCA 清洗,由 Kern 與 Puotinen 在 1970 年發表;HF dip 的條件則取自 Kern 1990 年的回顧:| 步驟 | 配方(體積比) | 條件 | 出處 |
|---|---|---|---|
| SC-1 | H₂O : H₂O₂ : NH₄OH,5:1:1 至 7:2:1 | 75–85°C,10–20 分鐘 | Kern & Puotinen 1970 |
| SC-2 | H₂O : H₂O₂ : HCl,6:1:1 至 8:2:1 | 75–85°C,10–20 分鐘 | Kern & Puotinen 1970 |
| HF dip | 1% HF | 15 秒 | Kern 1990 |
Kern 在 1990 年的回顧中把常用條件整理為 SC-1 5:1:1、SC-2 6:1:1,一般在 75–80°C 處理約 10 分鐘,並提醒 SC-2 之後不要再浸 HF。
這張表說明了濕式清洗槽的兩個設計前提:槽體要耐得住酸、鹼與氧化劑交替使用,而且多數步驟需要加熱。PP 耐酸鹼,但耐溫有上限(見 PP 實驗台頁),加熱槽的溫控與保護就成了安全設計的核心。
加熱槽的安全連鎖
PP 槽體本身會燃燒,加熱槽的保護設計因此特別重要。FM Global 資料表 DS 7-7 對濕製程設備的建議包括: 低液位連鎖:液位低於加熱器時自動切斷加熱。 獨立高溫斷電:在溫控器之外,另設一個獨立的過溫保護,溫控器失效時仍能斷電。 每季測試連鎖:連鎖要定期實測,而不是裝了就不管。 圍堵容量:圍堵要能容納機台的全部液量。 易燃液體排氣:使用易燃液體時,排氣要讓濃度維持在爆炸下限(LFL)的 25% 以下。 相關的產業文件還有 SEMI S3-1211(製程液體加熱系統)與 S8-0218(人因工程),驗收時可以要求廠商說明對應的設計。手動清洗機:產能要三個數字一起算
產能不是單件周期的倒數。型錄上的產能是單件周期、上下料周期與線程數共同決定的結果:石墨舟單件周期 4~12 小時、上下料 3 小時、2 條線程,標示產能每天 16~30 件;石英管單件周期 10 分鐘、上下料 5 分鐘、2 條線程,標示產能每小時 12 支。 石墨舟的時間主要花在清洗本身,石英管的上下料時間則佔了單件周期的一半,兩者的瓶頸不同:前者要提高產能得增加線程或槽數,後者則要先看上下料的人力與動線。 採購時最常見的錯誤是只看單件周期,忽略上下料時間與線程數,設備到場後才發現人工上下料成了瓶頸。手動、半自動或全自動
手動清洗機的價值在彈性:小批量、多品項、清洗條件常變動的場合,自動設備的換線成本反而高於人工。批量穩定、品項固定、人力成本高時,再考慮半自動或全自動,以及單開門或雙開門(一側上料、另一側下料,區隔髒污與潔淨動線)的配置。常見問題
規格寫電池效率提升 0.2%~0.3%,要怎麼驗證?
這個數字依原有製程基礎而不同,不是保證值。建議以試產驗證:用同一批矽片分成兩組,一組走原製程、一組走本機的背面拋光加刻蝕,其他工序完全相同,比較轉換效率的分布而不只是平均值,同時記錄碎片率與化學品耗用。原製程若已經採用其他背面處理技術,提升幅度可能較小;與 SE、背面鈍化等技術疊加時,也要一起驗證相容性。
這台設備可以拿來跑半導體的 RCA 清洗嗎?
要另外設計。本機的製程是太陽能電池的擴散後拋光加濕法刻蝕,使用專用拋光液;RCA 清洗的 SC-1、SC-2 依 Kern 的文獻要在約 75–85°C 處理 10–20 分鐘,需要加熱槽、溫控,以及 FM Global DS 7-7 建議的低液位連鎖與獨立高溫斷電。若要做 RCA 製程,請提供配方、溫度與槽數,以加熱清洗機或多槽串接的手動清洗機重新規劃,並確認槽溫在 PP 的使用範圍內。
石墨舟清洗機一天能洗幾件?
型錄標示約 16~30 件,條件是單件周期 4~12 小時、上下料周期 3 小時、2 條線程並行。範圍很寬,是因為單件周期隨石墨舟的髒污程度與清洗配方在 4~12 小時之間變動,周期越長,每天能完成的批次越少。如果實際需求高於這個數字,先檢查瓶頸在清洗時間還是上下料:清洗時間是瓶頸,要增加線程數或槽數;上下料是瓶頸,增加人力或改自動上下料最有效。