우리는 99.99%@0.3μm이라는 사양 한 줄에 관심이 없습니다. 반도체 첨단 패키징 라인을 정말로 불안하게 만드는 것은 필터 자신이 몇 개를 떨어뜨리느냐입니다.
반도체 첨단 패키징은 왜 350–600°C가 필요해졌나
내열 HEPA 필터는 예전에 주로 산업용 오븐, 도장 라인, 제약 건조에 썼습니다. 그러나 최근 5년 사이 진짜 고객이 바뀌었습니다. 반도체 첨단 패키징입니다.
어떤 공정이 고온을 쓸까요:
- ▸PCB 다층판 압착(lamination): 250–280°C × 60–90분
- ▸SMT 리플로(reflow): 피크 260°C, 시간은 짧지만 발생 빈도가 아주 높음
- ▸웨이퍼 백사이드 박막화 후 베이크: 300–400°C
- ▸HDI / mSAP 고밀도 상호연결 공정: 350°C 이상 후처리
- ▸유리 캐리어(glass carrier) 박리: 400–500°C
- ▸플립칩 언더필 경화, ESD 소결, 3D 적층: 500–600°C
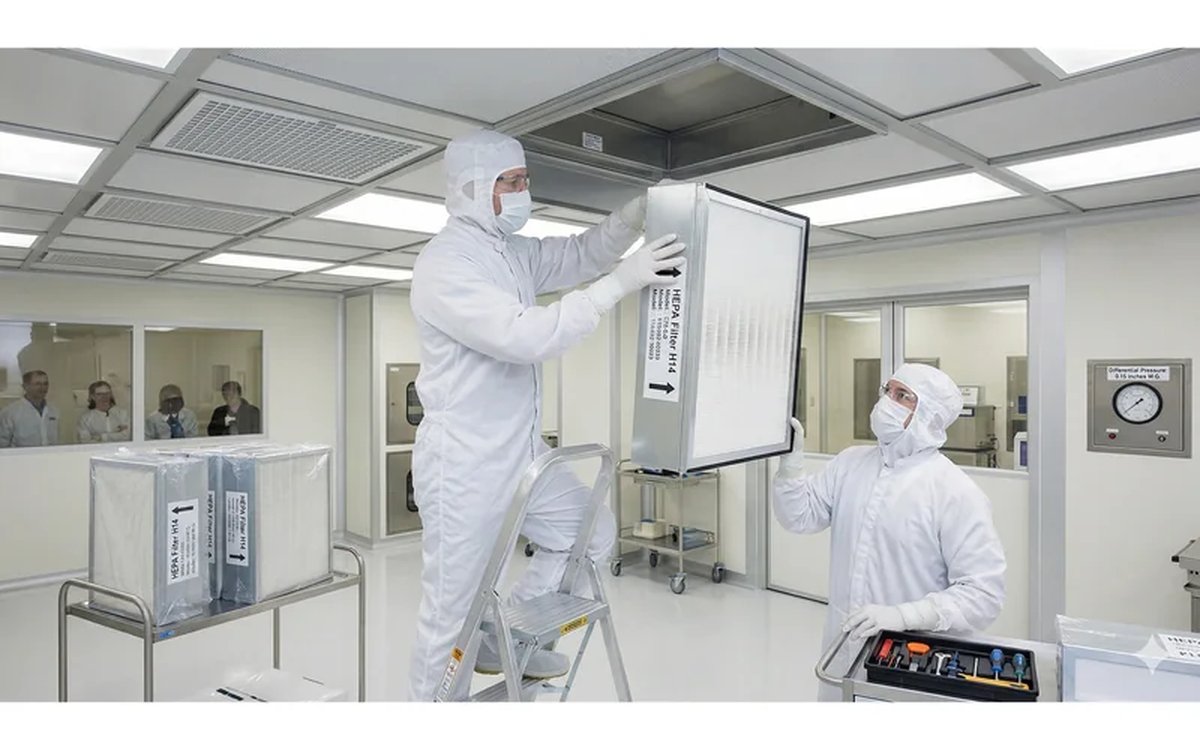
예전에는 첨단 패키징이 ULPA에 FFU를 물려 ISO Class 5 청정도를 유지했지만 그것은 모두 상온 현장이었습니다. 이제 새로운 패키징 기술(HBM, CoWoS, Fan-Out, SoIC)이 고온 공정을 클린룸 안으로 끌어들이고 있습니다. 이때 배기 덕트, 환기 경로, 오븐 본체에 쓰는 내열 HEPA가 공정 전체의 청정도 병목이 됩니다.
왜 350–600°C일까요? 이 구간이 수지를 쓸 수 있고 유기 언더필이 경화되고 유리 캐리어가 떨어지고 합금은 녹지 않는 최적점이기 때문입니다. 더 올라가면 세라믹 재료가 필요하고 공장 유틸리티 시스템 전체를 바꿔야 합니다.
효율은 신화이고 발진이 진짜 관문입니다
어느 내열 HEPA의 사양서를 펼쳐 보아도 가장 큰 글씨는 반드시 "포집 효율 99.97%@0.3μm" 아니면 "99.99%@0.3μm"입니다. 듣기에 아주 안심됩니다.
그런데 이 숫자가 재는 것은 무엇일까요?
사양이 재는 포집 효율 ≠ 고온에서의 자체 발진
- ▸포집 효율: 이미 알고 있는 입자(PAO나 DOP 유적)를 상류에서 넣고 하류에 얼마나 남는지 잽니다. 바깥의 더러운 것을 얼마나 막았느냐입니다.
- ▸자체 발진: 필터가 스스로 고온에서 내놓는 유리섬유 끊긴 조각, 수지 열분해물, 실링 박리 부스러기입니다. 필터가 스스로 얼마나 떨어뜨리느냐입니다.
둘은 완전히 다른 측정입니다.
자체 발진이 특히 무서운 이유
포집 효율이 재는 것은 0.3μm의 미세 입자(HEPA의 MPPS 구간)입니다. 그런데 필터가 350°C에서 온도를 오르내릴 때 떨어뜨리는 것은 보통 10–30μm의 유리섬유 끊긴 조각입니다. 사양이 재고 있는 입자보다 한두 자릿수 큽니다.
첨단 패키징 웨이퍼 입장에서는 공정 챔버 안에 떨어진 10μm 유리섬유가 0.3μm 미세 입자보다 백 배 무섭습니다. 본딩 와이어를 곧장 눌러 망가뜨리고 웨이퍼 표면을 긁고 솔더 볼 틈에 낍니다.
99.99%인데 유리섬유를 뱉는 것이 어떻게 가능한가요?
가능합니다. 그리고 흔합니다. 이유는 셋입니다:
- 1사양은 냉간(25°C) 시험을 쓰고 고온을 재지 않습니다
- 2사양은 외부 입자의 차단율만 재고 자체 발진율은 재지 않습니다
- 3UL900 같은 방화 규격도 연소할 때의 화염 확산과 연기만 재고 상시 고온에서의 미시적 부스러기는 재지 않습니다
결론: 내열 HEPA는 포집 효율이라는 한 줄만 봐서는 안 됩니다. 350°C를 되풀이해 오르내리는 현장에서는 온도를 오르내려도 먼지를 떨어뜨리지 않는 것이 진짜 관문입니다.
자체 발진은 어떻게 재나
업계에는 아직 EN 1822처럼 통일된 내열 자체 발진 규격이 없습니다. 실무에서는 이렇게 합니다:
- 1예열: 필터를 내열 풍동에 넣고 350°C로 20시간 연속 가열합니다. 새 필터가 처음 승온할 때의 제조 잔류 피크를 빼내는 것입니다
- 2본 측정: 이어서 온전한 가열 사이클을 한 번 수행합니다(승온 0.5h + 유지 1h + 강온 1h)
- 3하류 입자 계수: ISO 21501 등급 입자 계수기로 0.1입방피트(0.1 CF)마다 한 번 채취해 0.3μm 이상의 모든 입자를 셉니다
차트 1: 내열 HEPA 자체 발진 시험 — 장치와 가열 곡선
필터를 350°C에서 20시간 연속 가열해 예열한 뒤 완전한 가열 사이클을 한 번 수행하고, 하류에서 입자 계수기로 0.3μm 이상 입자를 실시간으로 셉니다
왜 20시간을 먼저 예열할까요? 새 필터는 처음 승온할 때 제조 잔류물과 휘발하기 쉬운 성분을 가장 많이 내놓으므로 곧바로 재면 실제 사용 상황의 발진량을 크게 과대평가하게 됩니다. 20시간 예열 뒤에 남는 것이 필터의 장기 정상 상태 자체 발진 특성이며 구매 평가에서 정말 봐야 할 숫자입니다.
예열 20시간이 이 시험의 관건입니다. 새 필터는 첫 승온에서 반드시 무언가를 뱉습니다. 제조할 때의 유기 잔류물, 경화되지 않은 수지 부분, 운송 중에 쌓인 휘발물이 첫 승온에서 모두 나옵니다. 예열하지 않고 재면 대만산이든 일본산이든 다 보기 흉하고 진짜 장기 정상 상태의 차이가 보이지 않습니다.
예열 후의 데이터라야 구매 평가에서 봐야 할 숫자입니다. 필터가 실제로 라인에 들어간 뒤의 장기 성능을 비추기 때문입니다.
같은 99.97%인데 실측은 40배 차이
두 내열 HEPA의 종이 위 사양이 완전히 같습니다:
- ▸포집 효율 99.97% @ 0.3μm
- ▸정격 내열 350°C
- ▸둘 다 EN 1822 H13 등급 통과
위의 예열과 측정 절차를 마친 뒤 하류 입자 계수 결과는 다음과 같습니다. 원래 학술 문헌은 두 필터의 Y축을 따로 그려서(대만산 0–2,500, 일본산 0–250) 차이가 크지 않아 보였습니다. 우리는 두 곡선을 같은 Y축 눈금(0–2,500)에 다시 그렸고 그러자 자릿수 차이가 한눈에 보입니다:
차트 2: 350°C 가열 사이클에서 99.97%@0.3μm HEPA 두 장의 실제 성능
같은 시험 조건, 같은 종이 위 사양인데 하류 입자 수가 40배 넘게 차이 납니다
여재 효율이 다른 것이 아닙니다(둘 다 실측으로 99.97%@0.3μm 기준을 통과했습니다). 제조 정밀도의 차이입니다. 일본산 필터는 유리섬유 배합, 수지 함량, 열수축 관리, 실링제와 프레임의 열팽창 정합을 아주 엄격하게 해냅니다. 대만산은 범용 배합을 많이 쓰고 조립 공차가 커서 350°C를 오르내릴 때 되풀이해 숨을 쉽니다. 유리섬유끼리 마찰하고 수지가 갈라지고 실링이 벗겨지며 필터 전체가 부스러기를 떨어뜨립니다. 가장 얄궂은 것은 그 부스러기가 흔히 10–30 μm의 유리섬유 끊긴 조각이라는 점입니다. 사양이 재고 있는 0.3μm보다 한두 자릿수 큽니다.
두 그림은 같은 Y축 눈금(0–2500개 / 0.1 CF)을 씁니다. 사양은 같은데 실측은 자릿수가 다르다는 것을 한눈에 보이게 하기 위해서입니다. 원래 보고서처럼 각자 다른 눈금을 쓰면(대만산 0–2500, 일본산 0–250) 일본산 선이 오르내리는 것처럼 보이지만 사실은 0축에 붙어 움직이지 않습니다. 발진의 관건은 평균값이 얼마나 낮으냐가 아니라 온도를 오르내리는 순간에도 낮게 유지되느냐입니다. 반도체 선단 패키징 공정은 350°C를 되풀이해 드나들며 오르내릴 때마다 발진 시험을 한 번씩 치르는 셈입니다.
관찰 요점
- ▸승온 단계(0–0.5h): 둘 다 발진 피크가 있습니다. 물리적으로 당연합니다(승온 열팽창이 있으면 구조가 미세하게 느슨해집니다). 차이는 일본산 피크가 0.1CF당 약 50개, 대만산 피크가 0.1CF당 약 1900개라는 점입니다.
- ▸유지 단계(0.5–1.5h): 일본산은 거의 0축에 붙어 있고 대만산은 여전히 0.1CF당 800–1500개 사이에서 크게 요동칩니다. 의미는 대만산 필터가 정상 상태 350°C에서도 계속 먼지를 떨어뜨리는 반면 일본산은 이미 안정되었다는 것입니다.
- ▸강온 단계(1.5–2.5h): 둘 다 작은 피크가 있지만(강온 수축도 물리적으로 당연합니다) 일본산은 금방 0으로 돌아오고 대만산은 피크가 여전히 400–500개에 이릅니다.
왜 이렇게 차이가 날까요?
여재 효율이 다른 것이 아닙니다. 둘 다 실측으로 99.97%@0.3μm를 통과했습니다. 다른 것은 제조 정밀도입니다:
| 차원 | 대만산 범용 사양 | 일본산 첨단 패키징 사양 |
|---|---|---|
| 유리섬유 배합 | 범용 E-glass, 섬유 길이가 들쭉날쭉 | 저붕소/무붕소 배합 + 지름과 길이 분포를 엄격히 관리 |
| 수지 함량 | 구조 강도를 위해 많이 넣어 350°C에서 열분해되기 쉬움 | 딱 맞게 계산해 넣고 과하게 넣지 않음 |
| 열팽창 정합 | 상온 설계를 그대로 적용 | 실링제, 프레임, 세퍼레이터의 열팽창계수를 정합 |
| 출고 검사 | 배치 발췌로 효율 검사 | 한 장마다 저풍량 자체 발진 검사 |
차이는 유리섬유 자체의 입자 차단 능력이 아니라 유리섬유, 수지, 실링, 프레임이 350°C를 되풀이해 오르내릴 때 스스로 흩어지느냐에 있습니다.
구매자가 물어야 할 5가지
내열 HEPA를 고를 때 사양서만 봐서는 안 됩니다. 공급업체에 견적을 요청하기 전에 적어도 이 5가지는 적어 두십시오:
- 1온전한 자체 발진 시험을 해 본 적이 있습니까? 어느 온도에서, 몇 시간 예열하고, 얼마나 오래 쟀습니까?
- 2발진 시험의 피크값은 얼마입니까? 승온 단계, 유지 단계, 강온 단계가 각각 얼마입니까?
- 3유리섬유 배합이 E-glass입니까 저붕소/무붕소 배합입니까? 섬유 지름 분포 범위는요?
- 4실링제와 프레임의 열팽창계수가 정합되어 있습니까? 100회 열 사이클의 장기 시험을 해 봤습니까?
- 5필터마다 출고 전에 자체 발진 발췌 검사를 합니까? 아니면 포집 효율만 봅니까?
공급업체가 이 5가지에 답하지 못한다면(또는 우리는 99.97% 인증이 있다는 말만 한다면) 그 필터는 여러분의 첨단 패키징 라인에 들어와서는 안 됩니다. 업계가 첨단 패키징을 겨냥해 설계한 저발진 내열 HEPA는 위의 항목을 모두 품질관리 검수 항목으로 삼습니다. 쓸 수 있는 것과 첨단 패키징에 쓸 수 있는 것을 가르는 분수령입니다.
자주 묻는 질문
Q: 99.97% 효율은 냉간에서 잰 것입니까? 고온에서 재면 많이 다릅니까?
A: 그렇습니다. EN 1822, ISO 29463, JIS B 9908 같은 여과 효율 규격은 모두 상온(20–30°C)에서 잽니다. 냉간에서 99.97%면 고온에서도 99.97%를 유지한다는 것이 흔한 가정이지만 고온 효율을 검증하라는 강제 규격은 없습니다. 실무에서 여재 본체의 효율은 350–500°C에서 보통 0.1% 미만으로 떨어져 이 부분은 받아들일 만합니다. 정말 빨리 나빠지는 것은 자체 발진입니다. 그러니 선정할 때는 효율 사양을 상온의 하한선으로 보고 자체 발진 시험을 실제 상황의 검증으로 삼아야 합니다.
Q: 그러면 대만산 내열 HEPA는 다 못 쓰는 것입니까?
A: 그렇지 않습니다. 하류에 민감한 대상이 없는 현장에는 전혀 문제가 없습니다. 도장 라인 배기, 실험실 배기, 산업용 오븐 배기 같은 곳입니다. 온도를 오르내릴 때 유리섬유 부스러기가 조금 떨어져도 그것은 곧장 대기로 나가고 라인으로 돌아오지 않습니다. 그러나 첨단 패키징, 웨이퍼 백사이드 공정, 패널 증착, CVD 후처리처럼 하류에 웨이퍼나 값비싼 기판이 있는 현장이라면 국적과 상관없이 자체 발진이 낮고 안정적으로 관리된 모델을 골라야 합니다.
Q: 온도를 더 여러 번 오르내리면 차이가 더 커집니까?
A: 이론적으로는 커집니다. 구조 안정성이 나쁜 필터는 열 사이클을 되풀이할수록 계속 열화합니다(수지가 더 갈라지고 실링이 더 벗겨지고 유리섬유 파단이 쌓입니다). 업계는 흔히 100회 열 사이클 후 다시 자체 발진을 재서 내구성을 봅니다. 정밀급 필터는 100 cycle 뒤에도 피크가 0.1CF당 100개 안일 수 있지만 범용급은 이미 5000개 이상으로 올라가 있을 수 있습니다.
Q: UL900 인증은 자체 발진과 관계가 있습니까?
A: UL900은 상온 HVAC 덕트 안에서의 화염 전파와 연기를 재는 것으로 화재가 났을 때의 확산을 봅니다. 상시 고온 운전에서의 자체 발진과는 완전히 다른 이야기입니다. UL900 Class 1을 받은 필터도 350°C에서 유리섬유 부스러기를 마구 떨어뜨릴 수 있습니다. UL900은 그것을 재지 않았습니다. 내열 HEPA를 살 때 UL900 인증을 고온에서 깨끗하다는 증명으로 여기지 마십시오.
Q: 입자 계수기는 어떻게 놓습니까? 350°C를 견딥니까?
A: 안 됩니다. 입자 계수기 본체는 고온 구역에 들어갈 수 없습니다. 실무에서는 보온이 잘된 스테인리스 채취관으로 하류 기류를 80°C 이하로 낮춘 뒤 입자 계수기로 보냅니다(채취관은 경로별 입자 보유 보정을 해서 입자가 관벽에 침착해 측정에 영향을 주지 않게 합니다). TSI, Lighthouse, Met One의 ISO 21501-4 등급 0.3μm 계수기 같은 흔한 기종이면 다 됩니다.
Q: 자체 발진 말고 사양서에 없지만 유의할 것이 또 있습니까?
A: 3가지입니다. (1) 장기 압력손실 변화 —— 350°C에서 1000시간을 돌리면 ΔP가 얼마나 오르는가? (2) 열 사이클 내구성 —— 100회를 오르내린 뒤 프레임 변형과 실링 유지는 어떤가? (3) 기상 오염 —— 유리섬유 속의 산화붕소(B₂O₃) 같은 성분이 450°C 이상에서 미량 기화하는데, 이는 P형 도핑 공정에는 의미 있는 숫자입니다. 이 셋은 공급업체에 과거 시험 자료를 요구해야 하는 것이지 사양서에서 볼 수 있는 것이 아닙니다.
관련 규격
- ▸EN 1822 / ISO 29463 — HEPA / ULPA 여과 효율 등급(상온 시험)
- ▸JIS B 9908 / B 9927 — 일본 산업 규격 필터 시험법
- ▸UL 900 — HVAC 덕트 필터 연소 성능(자체 발진과 무관)
- ▸ISO 21501-4 — 광산란식 입자 계수기 규격
- ▸SEMI F21 — 기체상 분자 오염(AMC) 분류, 반도체 첨단 패키징 참고 한계값 포함