เราไม่ได้สนใจบรรทัดสเปก 99.99%@0.3μm — สิ่งที่ทำให้สายการผลิตบรรจุภัณฑ์ขั้นสูงของเซมิคอนดักเตอร์กังวลจริง ๆ คือ「ตัวแผ่นกรองเองจะร่วงกี่เม็ด」
ทำไมบรรจุภัณฑ์ขั้นสูงของเซมิคอนดักเตอร์จึงเริ่มต้องการ 350–600°C
แผ่นกรอง HEPA ทนความร้อนสูง ในอดีตใช้กับเตาอบอุตสาหกรรม สายพ่นสี และการอบแห้งในโรงงานยาเป็นหลัก แต่แหล่งลูกค้าจริงในช่วง 5 ปีมานี้เปลี่ยนไปแล้ว — เป็นบรรจุภัณฑ์ขั้นสูงของเซมิคอนดักเตอร์
กระบวนการอะไรบ้างที่เผาอุณหภูมิสูง:
- ▸การอัดประกบแผ่น PCB หลายชั้น (lamination):250–280°C × 60–90 นาที
- ▸การรีโฟลว์ของ SMT (reflow):ค่าสูงสุด 260°C เวลาสั้นแต่เกิดถี่มาก
- ▸การอบหลังลดความหนาด้านหลังเวเฟอร์:300–400°C
- ▸กระบวนการเชื่อมต่อความหนาแน่นสูง HDI / mSAP:การจัดการหลังกระบวนการที่เกิน 350°C
- ▸การลอกแผ่นรองแก้ว (glass carrier):400–500°C
- ▸การบ่มอันเดอร์ฟิลของฟลิปชิป การซินเทอร์ ESD และการซ้อน 3 มิติ:500–600°C
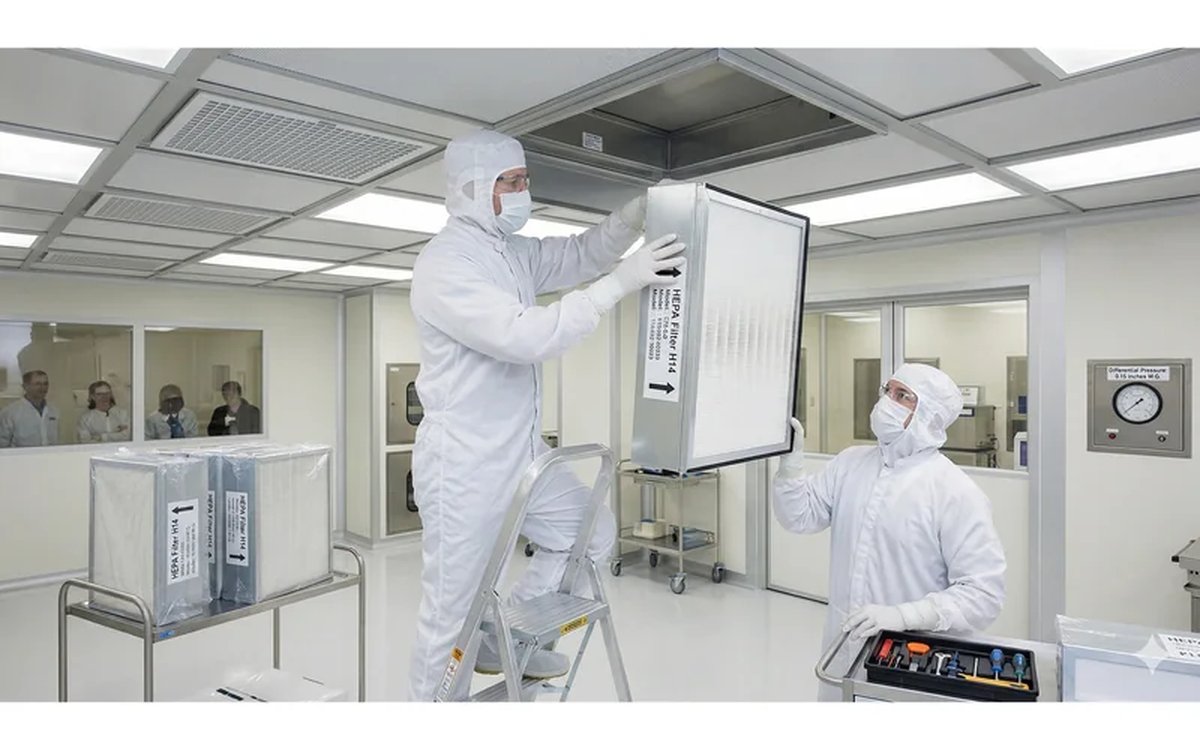
ในอดีตบรรจุภัณฑ์ขั้นสูงอาศัย ULPA คู่กับ FFU รักษาความสะอาดระดับ ISO Class 5 เป็นหลัก แต่ทั้งหมดนั้นเป็นงานที่อุณหภูมิปกติ ตอนนี้เทคโนโลยีบรรจุภัณฑ์ใหม่ ๆ (HBM, CoWoS, Fan-Out, SoIC) เริ่มดึงกระบวนการอุณหภูมิสูงเข้ามาในห้องคลีนรูม ตอนนั้น HEPA ทนความร้อนสูงที่ใช้กับท่อลมทิ้ง เส้นทางลมกลับ และตัวเตาอบ ก็กลายเป็นคอขวดด้านความสะอาดของทั้งสายการผลิต
ทำไมถึงเป็น 350–600°C ช่วงนี้คือจุดหวานที่「เรซินยังใช้ได้ อันเดอร์ฟิลอินทรีย์บ่มตัว แผ่นรองแก้วปล่อยตัว และโลหะผสมไม่หลอม」สูงกว่านี้ก็ต้องใช้วัสดุเซรามิกและเปลี่ยนระบบงานโรงงานทั้งชุด
ประสิทธิภาพคือมายาคติ — การปล่อยฝุ่นต่างหากที่เป็นด่านจริง
เปิดตารางสเปกของ HEPA ทนความร้อนสูงตัวใดก็ตาม ตัวหนังสือที่ใหญ่ที่สุดต้องเป็น 「ประสิทธิภาพการดักจับ 99.97%@0.3μm」 หรือ 「99.99%@0.3μm」 ฟังดูอุ่นใจมาก
แต่ตัวเลขนี้วัดอะไร
「ประสิทธิภาพการดักจับ」ที่สเปกวัด ≠ 「การปล่อยฝุ่นจากตัวเอง」ที่อุณหภูมิสูง
- ▸ประสิทธิภาพการดักจับ:ยิงอนุภาคที่รู้ค่า (ละอองน้ำมัน PAO หรือ DOP) เข้าจากด้านเหนือลม แล้ววัดว่าด้านท้ายลมเหลือเท่าไร — นี่คือ「ของสกปรกจากข้างนอกถูกกันไว้เท่าไร」
- ▸การปล่อยฝุ่นจากตัวเอง:เส้นใยแก้วที่หัก สารที่เกิดจากเรซินแตกตัว และเศษซีลที่หลุดร่อน ซึ่งแผ่นกรองเองคายออกมาที่อุณหภูมิสูง — นี่คือ「แผ่นกรองเองร่วงไปเท่าไร」
สองอย่างนี้เป็นการวัดคนละเรื่องกันโดยสิ้นเชิง
ทำไมการปล่อยฝุ่นจากตัวเองจึงน่ากลัวเป็นพิเศษ
ประสิทธิภาพการดักจับวัดอนุภาคละเอียดขนาด 0.3μm (ช่วง MPPS ของ HEPA) — แต่สิ่งที่แผ่นกรองร่วงออกมาตอนขึ้นลงอุณหภูมิที่ 350°C มักเป็นเส้นใยแก้วที่หักขนาด 10–30μm ใหญ่กว่าอนุภาคที่สเปกวัดอยู่หนึ่งถึงสองอันดับ
สำหรับเวเฟอร์ของบรรจุภัณฑ์ขั้นสูง เส้นใยแก้ว 10μm ที่ตกลงในห้องกระบวนการน่ากลัวกว่าอนุภาคละเอียด 0.3μm ร้อยเท่า — มันกดสายเชื่อมให้เสียหาย ขูดผิวเวเฟอร์ และติดอยู่ในร่องของลูกบอลบัดกรีได้โดยตรง
「99.99% แต่คายเส้นใยแก้ว」เป็นไปได้อย่างไร
เป็นไปได้ และพบบ่อยด้วย เหตุผลมีสามข้อ:
- 1สเปกใช้การทดสอบสถานะเย็น (25°C) ไม่ได้วัดที่อุณหภูมิสูง
- 2สเปกวัดแค่「อัตราการดักอนุภาคจากภายนอก」ไม่ได้วัด「อัตราการปล่อยฝุ่นจากตัวเอง」
- 3ข้อกำหนดกันไฟอย่าง UL900 ก็วัดแค่「การลามไฟ/ควันตอนเผาไหม้」ไม่ได้วัดการร่วงของเศษระดับจุลภาคภายใต้อุณหภูมิสูงตามปกติ
สรุป:HEPA ทนความร้อนสูงจะดูแค่บรรทัด「ประสิทธิภาพการดักจับ」ไม่ได้ ในงานที่เข้าออก 350°C ซ้ำ ๆ 「ขึ้นลงอุณหภูมิแล้วไม่ร่วงฝุ่น」ต่างหากที่เป็นด่านจริง
วัดการปล่อยฝุ่นจากตัวเองอย่างไร
ปัจจุบันวงการยังไม่มีมาตรฐานการปล่อยฝุ่นจากตัวเองที่อุณหภูมิสูงแบบเป็นหนึ่งเดียวอย่าง EN 1822 แนวปฏิบัติจริงคือ:
- 1อบล่วงหน้า:ใส่แผ่นกรองในอุโมงค์ลมทนความร้อน ให้ความร้อนต่อเนื่องที่ 350°C เป็นเวลา 20 ชั่วโมง — เพื่อไล่「ยอดของสิ่งตกค้างจากการผลิต」ที่เกิดตอนแผ่นกรองใหม่ขึ้นอุณหภูมิครั้งแรกออกไป
- 2วัดจริง:แล้วจึงเดินวัฏจักรความร้อนครบหนึ่งรอบ (ขึ้นอุณหภูมิ 0.5 ชม. + คงอุณหภูมิ 1 ชม. + ลดอุณหภูมิ 1 ชม.)
- 3นับอนุภาคด้านท้ายลม:ใช้เครื่องนับอนุภาคระดับ ISO 21501 เก็บตัวอย่างทุก 0.1 ลูกบาศก์ฟุต (0.1 CF) หนึ่งครั้ง แล้วนับอนุภาคทั้งหมดที่ขนาดตั้งแต่ 0.3μm ขึ้นไป
Chart 1: Heat-Resistant HEPA Self-Shedding Test — Apparatus & Temperature Curve
Filter is pre-baked at 350°C for 20 continuous hours, then runs one full heat cycle while a particle counter downstream tallies 0.3 μm+ particles in real time
Why pre-bake 20 hours? A brand-new filter releases the most manufacturing residues and short-lived volatiles on its first heat-up — measuring without pre-bake would severely overstate the "real operating" shed rate. After 20 h, what remains is the filter's "long-term steady-state" self-shedding behavior — the only number that matters for procurement.
การอบล่วงหน้า 20 ชั่วโมงเป็นกุญแจของการทดสอบนี้ แผ่นกรองใหม่ตอนขึ้นอุณหภูมิครั้งแรกจะต้องคายอะไรออกมาแน่นอน — สารตกค้างอินทรีย์จากตอนผลิต ส่วนของเรซินที่ยังไม่บ่มตัว และสารระเหยที่สะสมระหว่างขนส่ง ล้วนถูกไล่ออกมาตอนขึ้นอุณหภูมิครั้งแรก ถ้าไม่อบล่วงหน้าแล้ววัดเลย ทั้งของไต้หวันและญี่ปุ่นก็จะดูแย่พอกัน มองไม่เห็นความต่างของสภาวะคงตัวระยะยาวที่แท้จริง
ข้อมูลหลังอบล่วงหน้าต่างหากที่เป็น「ตัวเลขที่การประเมินจัดซื้อควรดู」— เพราะสะท้อนสมรรถนะระยะยาวหลังแผ่นกรองเข้าสายการผลิตจริง
99.97% เท่ากัน แต่วัดจริงต่างกัน 40 เท่า
HEPA ทนความร้อนสูงสองตัว สเปกบนกระดาษเหมือนกันทุกประการ:
- ▸ประสิทธิภาพการดักจับ 99.97% @ 0.3μm
- ▸ทนอุณหภูมิพิกัด 350°C
- ▸ผ่านระดับ H13 ตาม EN 1822 ทั้งคู่
หลังเดินครบชุดขั้นตอนอบล่วงหน้า + วัดข้างต้นแล้ว ผลการนับอนุภาคด้านท้ายลมเป็นดังนี้ เอกสารวิชาการต้นฉบับวาดแกน Y ของแผ่นกรองสองตัวแยกกัน (ของไต้หวัน 0–2,500 ของญี่ปุ่น 0–250) จึงดูเหมือนต่างกัน「ไม่มาก」— เราเอาเส้นโค้งสองเส้นมาวาดใหม่บนสเกลแกน Y เดียวกัน (0–2,500) ความต่างของอันดับก็เห็นได้ในทันที:
Chart 2: How Two "99.97% @ 0.3 μm" HEPAs Actually Behave at 350°C
Same test conditions, same spec sheet, 40× difference in downstream particle count
Not media efficiency — both filters pass 99.97% @ 0.3 μm. The gap is in process precision: Japanese makers tighten glass formulation, resin content, thermal-shrinkage control, and the thermal-expansion match between sealant and frame. Taiwan-made units typically use generic formulations with looser tolerances; under 350°C ramp / cool, the filter "breathes" — fibers rub, resin cracks, sealant peels — and the whole pack sheds. The cruel irony: most of those shed fragments are 10–30 μm broken glass fibers — one to two orders larger than the 0.3 μm the spec measures.
Both panels use the SAME Y scale (0–2500 / 0.1 CF) so the order-of-magnitude gap is unmistakable. With independent scales (Taiwan 0–2500, Japan 0–250 as in the original report), the Japan line looks "bumpy" — but on a shared scale, it is essentially flat at zero. The story is not "average is low" but "low even through ramp / cool transients" — and modern advanced packaging cycles in and out of 350°C constantly, so every transient is a self-shedding test.
จุดสังเกตสำคัญ
- ▸ช่วงขึ้นอุณหภูมิ (0–0.5 ชม.):ทั้งสองตัวมียอดการปล่อยฝุ่น ซึ่งเป็นสามัญสำนึกทางฟิสิกส์ (การขยายตัวทางความร้อนตอนขึ้นอุณหภูมิย่อมทำให้โครงสร้างคลายตัวเล็กน้อย) ความต่างคือ:ยอดของญี่ปุ่นราว 50 เม็ด/0.1CF ส่วนยอดของไต้หวันราว 1900 เม็ด/0.1CF
- ▸ช่วงคงอุณหภูมิ (0.5–1.5 ชม.):ของญี่ปุ่นแทบแนบแกนศูนย์ ส่วนของไต้หวันยังแกว่งอย่างบ้าคลั่งอยู่ระหว่าง 800–1500 เม็ด/0.1CF ความหมายคือ:แผ่นกรองของไต้หวันยังคายฝุ่นต่อเนื่องแม้อยู่ในสภาวะคงตัวที่ 350°C ส่วนของญี่ปุ่นนิ่งแล้ว
- ▸ช่วงลดอุณหภูมิ (1.5–2.5 ชม.):ทั้งสองตัวมียอดเล็ก ๆ (การหดตัวตอนลดอุณหภูมิก็เป็นสามัญสำนึกทางฟิสิกส์) แต่ของญี่ปุ่นกลับสู่ศูนย์อย่างรวดเร็ว ส่วนยอดของไต้หวันยังถึง 400–500 เม็ดได้
ทำไมถึงต่างกันขนาดนี้
ไม่ใช่เพราะประสิทธิภาพวัสดุกรองต่างกัน ทั้งสองตัววัดจริงแล้วผ่าน 99.97%@0.3μm ที่ต่างคือความแม่นยำในการผลิต:
| มิติ | สเปกทั่วไปของไต้หวัน | สเปกบรรจุภัณฑ์ขั้นสูงของญี่ปุ่น |
|---|---|---|
| สูตรใยแก้ว | E-glass ทั่วไป ความยาวเส้นใยสั้นยาวปะปน | สูตรโบรอนต่ำ/ไร้โบรอน + คุมการกระจายของเส้นผ่านศูนย์กลางและความยาวอย่างเข้มงวด |
| ปริมาณเรซิน | ใส่มากเพื่อความแข็งแรงเชิงโครงสร้าง จึงแตกตัวง่ายที่ 350°C | คำนวณให้พอดี ไม่ใส่เกิน |
| การจับคู่การขยายตัวทางความร้อน | ใช้การออกแบบที่อุณหภูมิปกติมาเลย | จับคู่สัมประสิทธิ์การขยายตัวทางความร้อนของสารซีล กรอบ และแผ่นคั่น |
| การตรวจสอบก่อนออกจากโรงงาน | สุ่มตรวจประสิทธิภาพรายล็อต | ตรวจการปล่อยฝุ่นจากตัวเองที่อัตราลมต่ำทุกแผ่น |
ความต่างไม่ได้อยู่ที่「ความสามารถกันอนุภาค」ของใยแก้วเอง แต่อยู่ที่ใยแก้ว เรซิน ซีล และกรอบจะ「แตกตัวออกเองหรือไม่」เมื่อขึ้นลงอุณหภูมิซ้ำ ๆ ที่ 350°C
5 คำถามที่ผู้จัดซื้อควรถาม
การเลือก HEPA ทนความร้อนสูงจะดูแค่ spec sheet ไม่ได้ ก่อนขอราคาจากซัพพลายเออร์ ให้ใส่ 5 ข้อนี้ไว้เป็นอย่างน้อย:
- 1เคยทำการทดสอบการปล่อยฝุ่นจากตัวเองแบบครบถ้วนหรือไม่ ที่อุณหภูมิเท่าไร อบล่วงหน้ากี่ชั่วโมง และวัดนานเท่าไร
- 2ค่ายอดของการทดสอบการปล่อยฝุ่นเป็นเท่าไร ช่วงขึ้นอุณหภูมิ ช่วงคงอุณหภูมิ และช่วงลดอุณหภูมิอย่างละเท่าไร
- 3สูตรใยแก้วเป็น E-glass หรือสูตรโบรอนต่ำ/ไร้โบรอน ช่วงการกระจายของเส้นผ่านศูนย์กลางเส้นใยเป็นเท่าไร
- 4สัมประสิทธิ์การขยายตัวทางความร้อนของสารซีลกับกรอบจับคู่กันหรือไม่ เคยทดสอบระยะยาว 100 วัฏจักรความร้อนหรือไม่
- 5แผ่นกรองทุกแผ่นได้สุ่มตรวจการปล่อยฝุ่นจากตัวเองก่อนออกจากโรงงานหรือไม่ หรือดูแค่ประสิทธิภาพการดักจับ
ถ้าซัพพลายเออร์ตอบ 5 ข้อนี้ไม่ได้ (หรือตอบแค่ว่า「เรามีใบรับรอง 99.97%」) แผ่นกรองตัวนั้นก็ไม่ควรเข้าสายการผลิตบรรจุภัณฑ์ขั้นสูงของคุณ HEPA ทนความร้อนสูงที่ปล่อยฝุ่นจากตัวเองต่ำ ที่วงการออกแบบมาสำหรับบรรจุภัณฑ์ขั้นสูงโดยเฉพาะ จะใส่ทุกข้อข้างต้นไว้เป็นรายการตรวจรับด้านคุณภาพ นี่คือเส้นแบ่งระหว่าง「ใช้ได้」กับ「บรรจุภัณฑ์ขั้นสูงใช้ได้」
คำถามที่พบบ่อย
Q:「ประสิทธิภาพ 99.97%」วัดในสถานะเย็นใช่ไหม แล้วต่างจากที่วัดตอนอุณหภูมิสูงมากไหม
A:ใช่ มาตรฐานประสิทธิภาพการกรองอย่าง EN 1822, ISO 29463 และ JIS B 9908 ล้วนวัดที่อุณหภูมิปกติ (20–30°C) การสมมติว่าเย็น 99.97% แล้วตอนร้อนก็ยังรักษา 99.97% ได้เป็นเรื่องที่คิดกันทั่วไป แต่ไม่มีมาตรฐานใดบังคับให้ตรวจสอบประสิทธิภาพที่อุณหภูมิสูง ในทางปฏิบัติประสิทธิภาพของตัววัสดุกรองที่ 350–500°C มักเสื่อมลง < 0.1% ซึ่งรับได้ สิ่งที่เสื่อมเร็วจริง ๆ คือ「การปล่อยฝุ่นจากตัวเอง」ตอนเลือกรุ่นจึงต้องมองสเปกประสิทธิภาพเป็น「เส้นพื้นฐานที่อุณหภูมิปกติ」และมองการทดสอบการปล่อยฝุ่นเป็น「การตรวจสอบในสถานการณ์จริง」
Q:แปลว่า HEPA ทนความร้อนสูงที่ผลิตในไต้หวันใช้ไม่ได้เลยหรือ
A:ไม่ใช่แบบนั้น ใช้ในงานที่ด้านท้ายลมไม่มีสิ่งที่อ่อนไหวก็ไม่มีปัญหาเลย — เช่น ลมทิ้งของสายพ่นสี ลมระบายของห้องปฏิบัติการ และลมทิ้งของเตาอบอุตสาหกรรม — ต่อให้ตอนขึ้นลงอุณหภูมิจะร่วงเศษใยแก้วบ้าง เศษเหล่านั้นก็ถูกระบายออกสู่บรรยากาศโดยตรงและไม่ย้อนกลับเข้าสายการผลิต แต่สำหรับงานอย่างบรรจุภัณฑ์ขั้นสูง กระบวนการด้านหลังเวเฟอร์ การเคลือบแผงจอ และการจัดการหลัง CVD ซึ่ง「ด้านท้ายลมมีเวเฟอร์ / แผ่นรองราคาสูง」ก็ต้องเลือกรุ่นที่คุมการปล่อยฝุ่นจากตัวเองให้ต่ำและนิ่ง — ไม่ว่าจะผลิตที่ประเทศใด
Q:ขึ้นลงอุณหภูมิยิ่งหลายครั้ง ความต่างจะยิ่งมากขึ้นไหม
A:ในทางทฤษฎีจะขยายขึ้น แผ่นกรองที่「เสถียรภาพเชิงโครงสร้างแย่」จะเสื่อมลงต่อเนื่องภายใต้วัฏจักรความร้อนซ้ำ ๆ (เรซินยิ่งแตกมากขึ้น ซีลยิ่งหลุดร่อนหนักขึ้น และการหักของใยแก้วสะสมขึ้น) วงการมักใช้「วัดการปล่อยฝุ่นซ้ำหลังครบ 100 วัฏจักรความร้อน」ดูความทนทาน แผ่นกรองระดับความละเอียดสูงตัวหนึ่งหลัง 100 cycle ยอดอาจยังอยู่ใน 100 เม็ด/0.1CF ส่วนระดับทั่วไปอาจขึ้นไปเกิน 5000 เม็ดแล้ว
Q:ใบรับรอง UL900 เกี่ยวกับการปล่อยฝุ่นจากตัวเองไหม
A:UL900 วัด「การลุกลามของเปลวไฟและควันในท่อลม HVAC อุณหภูมิปกติ」 สนใจการลามไฟตอนเกิดไฟไหม้ เป็นคนละเรื่องกับ「การปล่อยฝุ่นจากตัวเองภายใต้การเดินเครื่องอุณหภูมิสูงตามปกติ」โดยสิ้นเชิง แผ่นกรองที่ได้ UL900 Class 1 ตัวหนึ่ง ที่ 350°C ก็ยังอาจร่วงเศษใยแก้วอย่างบ้าคลั่งได้ — UL900 ไม่ได้วัดข้อนี้ ตอนซื้อ HEPA ทนความร้อนสูงอย่าเอาใบรับรอง UL900 มาเป็นหลักฐานว่า「สะอาดที่อุณหภูมิสูง」
Q:เครื่องนับอนุภาควางอย่างไร ทน 350°C ไหม
A:ไม่ได้ ตัวเครื่องนับอนุภาคเข้าโซนอุณหภูมิสูงไม่ได้ แนวปฏิบัติจริงคือ:ใช้ท่อเก็บตัวอย่างสเตนเลสที่หุ้มฉนวนอย่างดีลดอุณหภูมิของลมด้านท้ายลมให้ต่ำกว่า 80°C ก่อนแล้วจึงเข้าเครื่องนับอนุภาค (ท่อเก็บตัวอย่างต้องปรับเทียบการกักอนุภาคตลอดเส้นทางด้วย เพื่อไม่ให้อนุภาคตกตะกอนที่ผนังท่อจนกระทบการวัด) เครื่องที่ใช้กันบ่อยอย่างเครื่องนับ 0.3μm ระดับ ISO 21501-4 ของ TSI, Lighthouse และ Met One ใช้ได้ทั้งหมด
Q:นอกจากการปล่อยฝุ่นจากตัวเองแล้ว ยังมีอะไรที่ตารางสเปกไม่ได้เขียนแต่ต้องระวังอีก
A:มี 3 ข้อ (1) การเปลี่ยนแปลงของความดันตกคร่อมระยะยาว — เดินที่ 350°C ครบ 1000 ชั่วโมงแล้ว ΔP จะขึ้นเท่าไร (2) ความทนทานต่อวัฏจักรความร้อน — หลังขึ้นลง 100 ครั้ง กรอบบิดเบี้ยวและซีลยังอยู่ไหม (3) การปนเปื้อนในรูปก๊าซ — องค์ประกอบอย่างโบรอนออกไซด์ (B₂O₃) ในใยแก้วจะกลายเป็นก๊าซปริมาณน้อยที่เกิน 450°C ซึ่งเป็นตัวเลขที่มีความหมายต่อกระบวนการโดปชนิด P สามข้อนี้ต้องให้ซัพพลายเออร์ออกข้อมูลการทดสอบย้อนหลัง ไม่ใช่สิ่งที่ดูได้จาก spec sheet
มาตรฐานที่เกี่ยวข้อง
- ▸EN 1822 / ISO 29463 — การจัดระดับประสิทธิภาพการกรองของ HEPA / ULPA (ทดสอบที่อุณหภูมิปกติ)
- ▸JIS B 9908 / B 9927 — วิธีทดสอบแผ่นกรองตามมาตรฐานอุตสาหกรรมญี่ปุ่น
- ▸UL 900 — สมรรถนะการเผาไหม้ของแผ่นกรองในท่อลม HVAC (ไม่เกี่ยวกับการปล่อยฝุ่นจากตัวเอง)
- ▸ISO 21501-4 — สเปกของเครื่องนับอนุภาคแบบการกระเจิงแสง
- ▸SEMI F21 — การจัดหมวดการปนเปื้อนโมเลกุลในอากาศ (AMC) รวมค่าจำกัดอ้างอิงสำหรับบรรจุภัณฑ์ขั้นสูงของเซมิคอนดักเตอร์