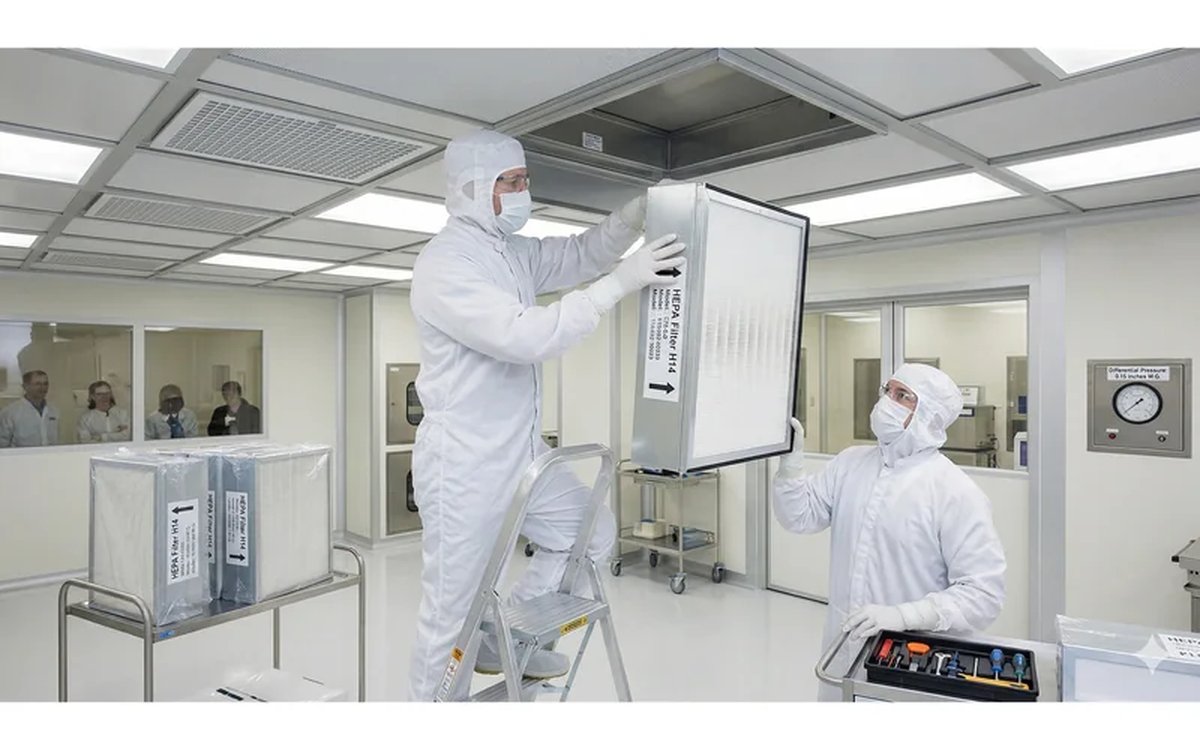
A nadie en una línea de empaquetado avanzado le preocupa la línea de «99,97% @ 0,3 μm» en la ficha técnica. Les preocupa cuántas partículas suelta el propio filtro.
Por qué el empaquetado avanzado de semiconductores ahora necesita 350–600°C
Los filtros HEPA termorresistentes solían venderse principalmente a hornos industriales, líneas de pintura y secado farmacéutico. La base de clientes real en los últimos 5 años ha cambiado hacia el empaquetado avanzado de semiconductores.
Dónde está el calor:
- ▸Laminación multicapa de PCB: 250–280°C × 60–90 min
- ▸Refusión SMT: pico de 260°C, breve pero de frecuencia extremadamente alta
- ▸Horneado de adelgazamiento posterior de oblea: 300–400°C
- ▸Postprocesamiento de interconexión de línea fina HDI / mSAP: 350°C+
- ▸Desprendimiento de portador de vidrio: 400–500°C
- ▸Curado de underfill de flip-chip, sinterizado ESD, apilamiento 3D: 500–600°C
El empaquetado avanzado solía depender de ULPA + FFU para mantener la Clase ISO 5, todo a temperatura ambiente. Las tecnologías más nuevas (HBM, CoWoS, Fan-Out, SoIC) traen pasos de alta temperatura a la propia sala limpia, y en ese punto el HEPA termorresistente en los conductos de extracción, las trayectorias de retorno y los armarios de horno se convierte en el cuello de botella de limpieza de todo el proceso.
¿Por qué específicamente 350–600°C? Es el punto óptimo donde «los polímeros aún funcionan, el underfill orgánico cura, los portadores de vidrio se liberan, las aleaciones no se funden». Por encima de eso necesita medios cerámicos y un diseño de instalación completamente distinto.
La eficiencia es el mito: el autodesprendimiento es la verdadera puerta
Abra cualquier ficha técnica de HEPA termorresistente y el texto más grande siempre es «99,97% @ 0,3 μm» o «99,99% @ 0,3 μm». Tranquilizador.
Pero ¿qué mide realmente ese número?
«Eficiencia de captura» ≠ «Autodesprendimiento a temperatura»
- ▸Eficiencia de captura: alimente partículas conocidas (niebla de aceite PAO o DOP) desde aguas arriba, mida lo que llega aguas abajo; esto es «cuánta suciedad externa se bloquea».
- ▸Autodesprendimiento: fibras de vidrio rotas, resina agrietada, sellante despegado que el propio filtro libera a alta temperatura; esto es «cuánto suelta el filtro por sí solo».
Estas son mediciones completamente distintas.
Por qué el autodesprendimiento es especialmente aterrador
La eficiencia de captura mide finos de 0,3 μm (la región MPPS del HEPA). Lo que el filtro desprende durante el ciclo a 350°C típicamente son fibras de vidrio rotas de 10–30 μm, uno o dos órdenes de magnitud mayores que lo que mide la especificación.
Para una oblea de empaquetado avanzado, una fibra de vidrio de 10 μm que cae en una cámara de proceso es cien veces peor que un fino de 0,3 μm: aplasta los hilos de unión, raya la superficie de la oblea y se atasca en los huecos de las bolas de soldadura.
¿Cómo puede un filtro «99,99%» desprender fibra de vidrio?
Fácilmente. Tres razones:
- 1La especificación se mide en frío (25°C); el comportamiento a alta temperatura no se ensaya
- 2La especificación mide la «tasa de captura de partículas entrantes», no la «tasa de autodesprendimiento»
- 3Las normas de seguridad contra incendios tipo UL900 solo ensayan la «propagación de llama / humo durante la combustión», no el desprendimiento microscópico bajo calor en estado estacionario
Conclusión: para un HEPA termorresistente, la línea de «eficiencia de captura» no es el número decisivo. En un entorno de ciclo a 350°C, el «bajo desprendimiento durante las transiciones de rampa/enfriamiento» es la verdadera puerta.
Cómo medir el autodesprendimiento
No existe una norma unificada de autodesprendimiento para HEPA termorresistente de la forma en que la EN 1822 cubre la eficiencia. El procedimiento práctico:
- 1Precocción: coloque el filtro en un túnel termorresistente, calentamiento continuo a 350°C durante 20 horas; esto elimina el «pico de residuo de fabricación» que todo filtro nuevo tiene en su primer calentamiento
- 2Corrida de medición: ejecute un ciclo térmico completo (0,5 h de rampa + 1 h de mantenimiento + 1 h de enfriamiento)
- 3Recuento de partículas aguas abajo: un contador de partículas de grado ISO 21501 muestrea cada 0,1 pie cúbico, contando cada partícula ≥0,3 μm
Chart 1: Heat-Resistant HEPA Self-Shedding Test — Apparatus & Temperature Curve
Filter is pre-baked at 350°C for 20 continuous hours, then runs one full heat cycle while a particle counter downstream tallies 0.3 μm+ particles in real time
Why pre-bake 20 hours? A brand-new filter releases the most manufacturing residues and short-lived volatiles on its first heat-up — measuring without pre-bake would severely overstate the "real operating" shed rate. After 20 h, what remains is the filter's "long-term steady-state" self-shedding behavior — the only number that matters for procurement.
La precocción de 20 horas es crítica. Un filtro completamente nuevo siempre desprende en su primer calentamiento: los residuos orgánicos de fabricación, la resina parcialmente curada y los volátiles acumulados durante el transporte se eliminan todos en la primera rampa de temperatura. Sin precocción, todos los filtros parecen malos y la diferencia de estado estacionario a largo plazo es invisible.
Después de la precocción, lo que mide es el número que debería importarle a compras: el comportamiento real a largo plazo del filtro en producción.
Mismo 99,97%, diferencia de 40× en la práctica
Dos HEPA termorresistentes con fichas técnicas idénticas:
- ▸Eficiencia de captura 99,97% @ 0,3 μm
- ▸Temperatura continua nominal 350°C
- ▸Ambos certificados EN 1822 H13
Tras ejecutarlos a través del protocolo de precocción + medición anterior, aquí están los recuentos de partículas aguas abajo. El artículo original trazó los dos filtros en escalas Y distintas (Taiwán 0–2.500, Japón 0–250), lo que subestima la brecha. Los redibujamos ambos en una escala Y compartida (0–2.500) para que la diferencia de orden de magnitud sea inconfundible:
Chart 2: How Two "99.97% @ 0.3 μm" HEPAs Actually Behave at 350°C
Same test conditions, same spec sheet, 40× difference in downstream particle count
Not media efficiency — both filters pass 99.97% @ 0.3 μm. The gap is in process precision: Japanese makers tighten glass formulation, resin content, thermal-shrinkage control, and the thermal-expansion match between sealant and frame. Taiwan-made units typically use generic formulations with looser tolerances; under 350°C ramp / cool, the filter "breathes" — fibers rub, resin cracks, sealant peels — and the whole pack sheds. The cruel irony: most of those shed fragments are 10–30 μm broken glass fibers — one to two orders larger than the 0.3 μm the spec measures.
Both panels use the SAME Y scale (0–2500 / 0.1 CF) so the order-of-magnitude gap is unmistakable. With independent scales (Taiwan 0–2500, Japan 0–250 as in the original report), the Japan line looks "bumpy" — but on a shared scale, it is essentially flat at zero. The story is not "average is low" but "low even through ramp / cool transients" — and modern advanced packaging cycles in and out of 350°C constantly, so every transient is a self-shedding test.
Qué buscar
- ▸Rampa (0–0,5 h): ambos desprenden durante la rampa; la física dice que la expansión térmica aflojará algo. Magnitudes: pico del fabricado en Japón ~50 / 0,1 CF, pico del fabricado en Taiwán ~1.900 / 0,1 CF.
- ▸Mantenimiento (0,5–1,5 h): el fabricado en Japón se ciñe a la línea base de cero; el fabricado en Taiwán oscila salvajemente entre 800 y 1.500 / 0,1 CF. Significado: la unidad fabricada en Taiwán sigue desprendiendo activamente bajo el estado estacionario de 350°C, mientras que la unidad fabricada en Japón se ha estabilizado.
- ▸Enfriamiento (1,5–2,5 h): ambos tienen un pico durante el enfriamiento (la contracción térmica también es física), pero el fabricado en Japón vuelve a cero rápidamente; el fabricado en Taiwán aún alcanza picos de 400–500 / 0,1 CF.
¿Por qué la brecha?
No es una diferencia de eficiencia de medio: ambos filtros pasan el 99,97% @ 0,3 μm. La brecha está en la precisión de fabricación:
| Dimensión | Especificación genérica de Taiwán | Ingeniería japonesa para empaquetado avanzado |
|---|---|---|
| Formulación de vidrio | Vidrio E genérico, distribución amplia de longitud de fibra | Bajo boro / libre de boro, control estrecho de diámetro y longitud |
| Carga de resina | Exceso para margen estructural → se agrieta a 350°C | Calculada al mínimo; sin exceso |
| Coincidencia de expansión térmica | Diseñada a temperatura ambiente | CTE del sellante, marco y separador deliberadamente igualados |
| Control de calidad | Solo eficiencia por muestreo de lote | Cribado de autodesprendimiento de bajo caudal por unidad |
La brecha no está en la «capacidad de bloqueo de partículas» de la fibra de vidrio; está en si el vidrio, la resina, el sellante y el marco «se mantienen en su lugar» bajo el ciclo a 350°C.
5 preguntas que hacer a los proveedores
No puede seleccionar un HEPA termorresistente solo con una ficha técnica. Antes de emitir una solicitud de cotización, obtenga respuestas a estas cinco:
- 1¿Se ha realizado un ensayo completo de autodesprendimiento? ¿A qué temperatura, con cuántas horas de precocción, durante cuánto tiempo?
- 2¿Cuáles fueron los recuentos pico durante el ensayo? ¿Rampa, mantenimiento y enfriamiento por separado?
- 3Formulación de vidrio: ¿E-glass estándar o bajo boro / libre de boro? ¿Distribución del diámetro de fibra?
- 4¿Están el sellante y el CTE del marco deliberadamente igualados? ¿Se ha ensayado la unidad a través de 100 ciclos térmicos?
- 5¿Cribado de autodesprendimiento por unidad antes del envío, o solo muestreo de lote por eficiencia?
Si un proveedor no puede responder las cinco (o solo señala «tenemos un certificado del 99,97%»), la unidad no debería entrar en su línea de empaquetado avanzado. Los filtros diseñados específicamente para esta aplicación tratan las cinco como criterios de aceptación de control de calidad; esa es la línea divisoria entre «funcional» y «grado empaquetado avanzado».
Preguntas frecuentes
P: ¿Se mide el «99,97%» en frío? ¿Cuánto difiere de caliente?
R: En frío. La EN 1822, la ISO 29463, la JIS B 9908 se miden todas a 20–30°C. La suposición de que el 99,97% se mantiene a 500°C es común pero ninguna norma obligatoria requiere verificación de eficiencia a alta temperatura. En la práctica, la eficiencia del medio típicamente degrada <0,1% a 350–500°C, aceptable. Lo que degrada rápidamente es el autodesprendimiento. Así que trate la especificación de eficiencia como un piso en frío, y un ensayo de autodesprendimiento como la validación en el mundo real.
P: ¿Son inutilizables todos los HEPA termorresistentes fabricados en Taiwán?
R: No. Están completamente bien para aplicaciones sin objetivos sensibles aguas abajo: extracción de línea de pintura, campanas de laboratorio, extracción de horno industrial; incluso si desprenden fragmentos de vidrio durante la rampa/enfriamiento, esos van directo a la atmósfera y nunca ven una oblea. Pero para empaquetado avanzado, proceso posterior de oblea, recubrimiento de panel, post-CVD, cualquier cosa con obleas o sustratos costosos aguas abajo, elija un modelo que mantenga el desprendimiento bajo y estable, independientemente del país de origen.
P: ¿Se amplía la brecha con más ciclos térmicos?
R: En teoría sí. Un filtro estructuralmente menos estable degrada acumulativamente bajo el ciclado térmico: más grietas de resina, más despegue de sellante, más rotura acumulada de fibra. Las reglas prácticas de la industria usan «autodesprendimiento medido después de 100 ciclos térmicos» como puerta de durabilidad. Una unidad de grado de precisión aún podría alcanzar picos por debajo de 100 / 0,1 CF después de 100 ciclos; una unidad de grado genérico puede subir por encima de 5.000.
P: ¿Dice algo la certificación UL900 sobre el autodesprendimiento?
R: La UL900 mide la «propagación de llama y generación de humo en un conducto HVAC ambiental»; le importa lo que sucede durante un incendio de edificio. No dice nada sobre el autodesprendimiento bajo calor en estado estacionario. Un filtro UL900 Clase 1 aún puede desprender fibras de vidrio como loco a 350°C; la UL900 no ensaya eso. No trate la UL900 como evidencia de «limpieza a temperatura».
P: ¿Cómo se configura el contador de partículas? ¿Necesita manejar 350°C?
R: No; un contador de partículas no puede entrar en la zona caliente. La configuración práctica usa una línea de muestreo de acero inoxidable aislada que enfría la muestra aguas abajo a <80°C antes de que llegue al contador (la línea necesita una calibración de pérdida de partículas en línea para que la deposición en la pared no sesgue la medición). Los contadores TSI, Lighthouse y Met One ISO 21501-4 de 0,3 μm son todos adecuados.
P: Más allá del autodesprendimiento, ¿qué más falta en las fichas técnicas?
R: Tres cosas. (1) Deriva de ΔP a largo plazo: ¿cuánto sube la caída de presión después de 1.000 h a 350°C? (2) Durabilidad de ciclo térmico: ¿deformación del marco e integridad del sellante después de 100 ciclos de rampa/enfriamiento? (3) Emisiones gaseosas: el óxido de boro (B₂O₃) en la fibra de vidrio se volatiliza lentamente por encima de 450°C, y ese número importa para entornos de dopaje tipo P. Las tres requieren datos de ensayo históricos del proveedor; ninguna es visible en una ficha técnica.
Normas relacionadas
- ▸EN 1822 / ISO 29463: clasificación de eficiencia HEPA / ULPA (ensayo a temperatura ambiente)
- ▸JIS B 9908 / B 9927: métodos de ensayo de filtros japoneses
- ▸UL 900: comportamiento de combustión de filtros de conducto HVAC (no relacionado con el autodesprendimiento)
- ▸ISO 21501-4: especificación de contador de partículas por dispersión de luz
- ▸SEMI F21: clasificación de Contaminación Molecular Aérea, incluye límites de referencia para empaquetado avanzado