반도체 공장의 가스 배관 용접부는 거울처럼 매끄럽고 공장이 조각해 낸 작품 같습니다.
>
왜 그렇게 할까요? 용접부의 거칠기가 배관 전체의 청정도를 정하기 때문입니다.
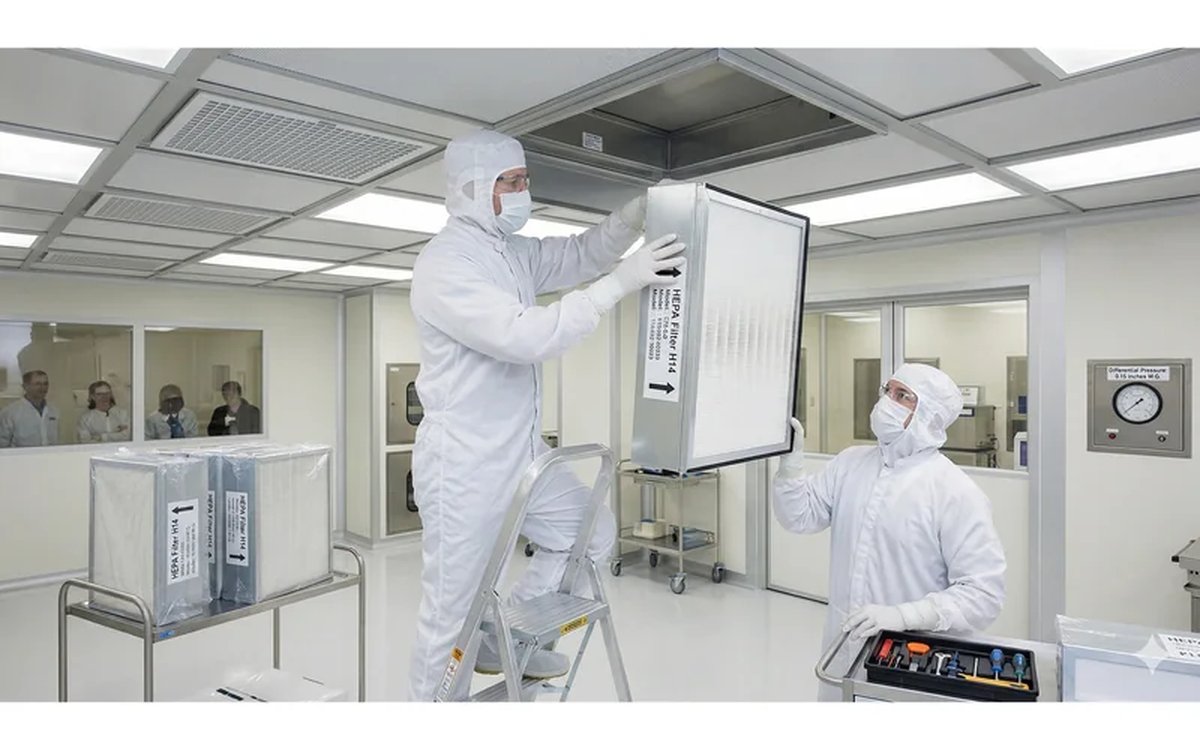
HEPA 프레임과 클린룸 배관은 왜 TIG를 써야만 하나
HEPA / ULPA 프레임, FFU 케이싱, 반도체 고순도 가스 배관(Ultra High Purity Gas Line), 제약 GMP 배관은 모두 TIG 용접입니다. 왜 비용이 5–10배 싼 MIG나 피복 아크 용접을 쓰지 않을까요?
답은 용접부 자체에 있습니다:
MIG와 피복 아크의 문제
- ▸용접 슬래그(slag) —— 용접봉이나 용접선의 피복층이 슬래그를 남겨 배관 내벽에 붙습니다
- ▸스패터(spatter) —— 작은 금속 구슬이 배관 주변에 흩어집니다
- ▸산화층(heat tint) —— 고온에서 스테인리스 표면에 Cr 산화물이 생겨 내식성이 떨어집니다
- ▸기공(porosity) —— 용접부 내부에 미세한 공기 구멍이 생겨 분진이 쌓이고 세균이 자랍니다
일반 산업 현장에서는 이런 문제를 받아들일 수 있습니다. 그러나 클린룸, 반도체 가스 배관, 제약 배관에서는:
- ▸슬래그 → 공정 오염 —— 하류 설비가 이물을 먹습니다
- ▸산화층 → 내식성 파괴 —— 배관 수명이 크게 짧아집니다
- ▸기공 → 세균 번식 —— 제약 무균 구역의 천적입니다
TIG 용접의 강점
차트 1: 주류 용접법 세 가지 — TIG / MIG / 피복 아크
HEPA 프레임, FFU 케이싱, 클린룸 스테인리스 배관은 모두 TIG로 용접합니다 — 왜 그럴까요?
| 용접법 | 보호 가스 | 전극 | 용접부 품질 | 속도 | 전형적 용도 |
|---|---|---|---|---|---|
| TIG(GTAW) | 아르곤(Ar) / 헬륨(He) | 텅스텐 전극(소모되지 않음) | 매우 높음(매끄럽고 스패터 없음) | 느림 | 클린룸 배관, 정밀 계측기, 박판 스테인리스 |
| MIG(GMAW) | Ar + CO₂ / 순 Ar | 용접 와이어(소모식) | 중상 | 빠름 | 일반 산업, 후판 강 구조물 |
| 피복 아크 용접(SMAW) | 없음(용접봉 피복이 스스로 보호) | 용접봉(소모식) | 중간(스패터와 슬래그가 있음) | 중간 | 현장 시공, 실외, 후판 |
TIG 용접(텅스텐 아크 용접)은 스테인리스 정밀 용접의 업계 표준입니다. 용접부가 매끄럽고 슬래그가 없으며 공정 가스를 오염시키지 않습니다. 반도체, 바이오, 제약 클린룸이 반드시 이것을 써야 하는 이유입니다. 대가는 느린 속도와 높은 인건비입니다.
TIG = Tungsten Inert Gas Welding(텅스텐 불활성 가스 용접)이며 GTAW(Gas Tungsten Arc Welding)라고도 합니다.
- ▸텅스텐 전극이 소모되지 않습니다 —— 금속 부스러기가 용접부에 떨어지지 않습니다
- ▸100 % 아르곤 보호 —— 산소와 수분을 완전히 차단해 산화도 기공도 없습니다
- ▸용가재 없이 용접할 수 있습니다 —— 얇은 스테인리스는 곧바로 융합할 수 있어 용접부가 눈에 띄지 않을 만큼 매끄럽습니다
- ▸용접 품질을 되풀이할 수 있습니다 —— 같은 용접사, 같은 기계라면 용접부마다 출고 사양과 견줄 수 있습니다
대가는 느린 속도와 높은 인건비입니다. TIG 용접사가 하루에 용접할 수 있는 길이는 대략 MIG의 1/3이고 시급은 1.5–2배입니다.
합금 선택: 스테인리스라고 다 같은 것이 아닙니다
차트 2: 흔한 스테인리스 + 니켈 기반 합금 대조
모든 스테인리스가 같은 것은 아닙니다 — 304 / 316L / 321 / Hastelloy는 각자의 전장이 있습니다
| 합금 | 주요 조성 | 강도 | 내식성 | 용접 난도 | 전형적 용도 |
|---|---|---|---|---|---|
| SUS 304 | Fe-18Cr-8Ni | 중간 | 보통(염소에 약함) | 쉬움 | 일반 스테인리스 구조, HEPA 프레임, 식품 설비 |
| SUS 316L | Fe-17Cr-12Ni-2Mo + 저탄소 | 중간 | 우수(내염소, 내공식) | 쉬움 | 반도체 가스 배관, 제약 GMP, 해양 환경 |
| SUS 321 | Fe-18Cr-9Ni-Ti | 중간 | 보통, 고온 안정성이 좋음 | 쉬움 | 고온 배기, 가스터빈, 항공우주 |
| SUS 904L | Fe-20Cr-25Ni-4.5Mo-Cu | 중간 | 매우 우수(황산·인산에 강함) | 중간 | 화학 산성 환경, 해수 처리 |
| Hastelloy C-276 | Ni-16Cr-16Mo-4W | 높음 | 매우 우수(거의 모든 화학물질에 강함) | 어려움 | 강산, 염소, 화학 공정에서 가장 가혹한 환경 |
| Inconel 625 | Ni-21Cr-9Mo-3.5Nb | 매우 높음 | 매우 우수 | 어려움 | 고온 + 부식, 항공우주 엔진, 원자력 시설 |
| 티타늄(Ti Gr.2) | 순티타늄 > 99% | 중간 | 매우 우수(염소, 해수) | 어려움(완전한 아르곤 보호 필요) | 염화물, 의료용 임플란트, 화학 공정 |
합금을 잘못 고른 대가: 304를 염소가 있는 환경에 두면 공식으로 구멍이 나고, 316L을 환원성 산에 두면 실효되며, Inconel로 일반 덕트를 만드는 것은 돈을 태우는 일입니다. 합금 선택은 용접 인자와 묶여 있습니다 — 합금마다 전용 예열 온도, 보호 가스 조성, 용접 후 열처리 요구가 있습니다.
엔지니어들이 스테인리스는 다 스테인리스라고 잘못 생각하곤 합니다. 크게 틀린 생각입니다.
SUS 304 vs 316L —— Mo 하나의 차이
304(Fe-18Cr-8Ni) —— 표준 스테인리스로 비용이 가장 낮습니다. 염화물에 약해 해안 공장, 염분이 있는 환경, 수영장 옆에서는 6개월이면 공식이 생깁니다.
316L(Fe-17Cr-12Ni-2Mo + 저탄소) —— 몰리브데넘(Mo)이 2 % 더 들어가고 탄소 함량이 낮습니다. 염화물 내성이 크게 올라가 반도체 공장의 HCl 가스 배관, 제약 산세 설비, 해양 환경에는 316L을 반드시 써야 합니다.
핵심은 L이 저탄소(Low Carbon)를 뜻한다는 것입니다. 저탄소는 입계 부식(grain boundary corrosion) 위험을 줄입니다. 용접 과정에서 자주 생기는 문제입니다. 클린룸 배관은 예외 없이 316L을 쓰고 그 정도 돈을 아끼겠다고 316을 쓰지 마십시오.
SUS 321 —— 고온 전용
321(Fe-18Cr-9Ni-Ti) —— 티타늄(Ti)을 넣어 고온에서 탄화물을 안정시킵니다. 연속 800 °C에서도 실효되지 않아 항공우주 엔진 배기, 가스터빈, 화학 고온 환경에 씁니다. 염화물 내성은 보통이라 염분이나 산에는 알맞지 않습니다.
Hastelloy C-276 —— 화학 지옥의 현장
Hastelloy(Ni-16Cr-16Mo-4W) —— 니켈 기반 합금입니다. 거의 모든 화학물질을 견딥니다 —— 강산, 강알칼리, 염소, 브롬입니다.
단점: 비용이 316L의 5–8배이고 용접이 어렵습니다(입열을 엄격히 관리해야 합니다). 화학 공정에서 가장 가혹한 환경에만 씁니다. 강산 공정, 염소 배관, 불소 함유 배기 처리 같은 곳입니다.
Inconel 625 —— 고온과 부식의 양날 검
Inconel(Ni-21Cr-9Mo-3.5Nb) —— 니켈 기반이고 강도가 대단히 높습니다. 내열과 내식 두 성능을 함께 갖춰 항공우주 엔진 고온부, 원자로, 화력 발전 보일러에 씁니다.
티타늄 —— 염화물과 의료
Ti Gr. 2(순티타늄 > 99 %) —— 가볍고 염화물 내성이 정점에 있으며(316L보다 100배 좋습니다) 생체 적합성이 뛰어납니다. 의료용 임플란트, 해수 담수화, 염소 관련 공정의 1순위입니다.
단점: 용접이 어렵고 완전한 아르곤 보호를 요구합니다. 티타늄이 500 °C 이상에서 산소를 만나면 격렬하게 반응해 취성 TiO₂를 만들기 때문입니다. 전용 티타늄 용접 상자(purge chamber)는 싸지 않습니다.
재료 선정 × 용접의 연동 관계
합금을 잘못 고르면 용접이 아무리 좋아도 소용없습니다. 그러나 합금을 제대로 골라도 용접을 잘못하면 마찬가지로 끝입니다.
세 가지 핵심 인자가 맞아야 합니다:
1. 예열 온도
| 합금 | 예열 요구 |
|---|---|
| 304 / 316L | 예열 불필요 |
| Inconel 625 | 150 °C 예열 |
| Hastelloy C-276 | 용접 전 청결이 극히 중요, 보통 예열 안 함 |
| Ti Gr. 2 | 예열 안 하되 이면을 아르곤으로 보호 |
2. 보호 가스 조성
| 합금 | 권장 보호 가스 |
|---|---|
| 304 / 316L | 순아르곤 또는 Ar + 2% N₂ |
| Inconel | 순아르곤 |
| Hastelloy | 순아르곤(고순도) |
| Ti | 순아르곤(질소나 산소가 절대 있으면 안 됨) |
3. 용접 후 열처리(PWHT)
| 합금 | 요구 |
|---|---|
| 304 / 316L | 보통 불필요 |
| 321 | 용접 후 870 °C 안정화 처리 |
| Hastelloy C-276 | 용접 후 1121 °C 고용화 처리(후판) |
| Ti | 큰 부재는 응력 제거 어닐링이 필요할 수 있음 |
어느 인자 하나를 잘못 고르면 용접부의 내식성, 강도, 피로 수명이 모두 5할까지 떨어질 수 있습니다.
실무 권고
구매 전에 세 가지를 먼저 물으십시오
- 1용접 시공 절차서(WPS) —— 공급업체가 합금마다, 이음 형태마다 WPS를 줄 수 있습니까?
- 2용접사 자격(PQR) —— 용접사가 ASME나 ISO 9606 인증을 갖고 있습니까? 합금이 다르면 인증이 통용되지 않습니다
- 3검수 시험 —— 클린룸 배관은 헬륨 누설 시험(He Leak Test)과 내시경(Borescope) 검사에 더해 전해 연마(Electropolish) 후의 표면 거칠기 Ra ≤ 0.4 μm를 요구하기를 권합니다
합금을 잘못 고른 대가
- ▸염소가 있는 환경에 304 —— 6개월이면 공식으로 구멍
- ▸환원성 산에 316 —— 1년이면 실효
- ▸고온에 일반 탄소강 —— 몇 달이면 산화 스케일이 벗겨짐
- ▸의료에 탄소강 —— 철 이온 오염
한 장의 비용 차이는 몇천 대만달러일 수 있지만 교체와 조업 정지와 오염 처리의 대가는 100배가 넘습니다.
HEPA 프레임, FFU 케이싱, 클린룸 배관 —— 단순한 금속 부품처럼 보이는 이것들 뒤에는 합금 선택과 용접 공정의 정밀한 조합이 있습니다. 맞는 합금을 고르고 맞는 용접법을 쓰는 것이 고품질 여과 시스템의 바탕입니다.