รอยเชื่อมของท่อก๊าซในโรงงานเซมิคอนดักเตอร์เรียบเหมือนกระจก ราวกับเป็นงานแกะสลักจากโรงงาน
>
ทำไมต้องทำถึงขนาดนั้น เพราะความหยาบของรอยเชื่อมเป็นตัวกำหนดความสะอาดของท่อทั้งเส้น
ทำไมกรอบ HEPA และท่อในห้องคลีนรูมจึงต้องใช้ TIG เท่านั้น
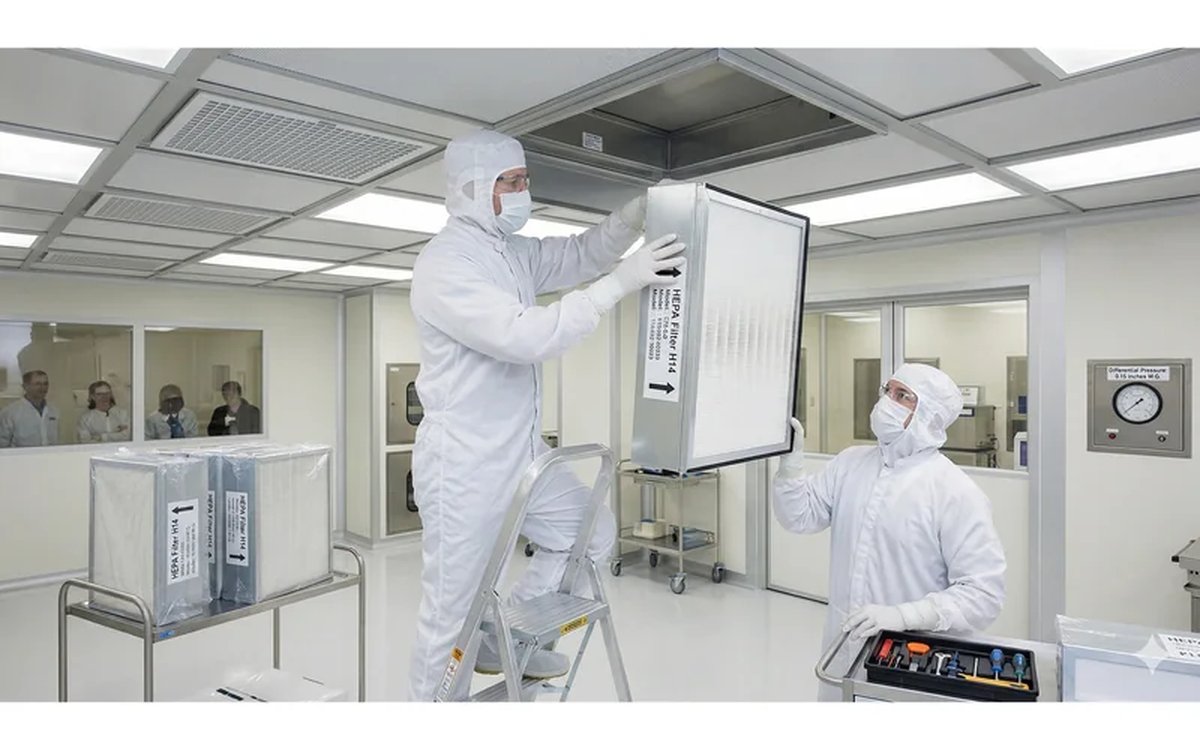
กรอบ HEPA / ULPA ตัวถัง FFU ท่อก๊าซความบริสุทธิ์สูงของเซมิคอนดักเตอร์ (Ultra High Purity Gas Line) และท่อ GMP ของโรงงานยา —— ล้วนเชื่อมด้วย TIG ทำไมไม่ใช้ MIG หรือการเชื่อมไฟฟ้าที่ต้นทุนต่ำกว่า 5–10 เท่า
คำตอบอยู่ที่ตัวรอยเชื่อมเอง:
ปัญหาของ MIG / การเชื่อมไฟฟ้า
- ▸ตะกรันรอยเชื่อม (slag) —— ชั้นหุ้มของลวดเชื่อมหรือแท่งเชื่อมทิ้งตะกรันไว้ เกาะที่ผนังท่อด้านใน
- ▸สะเก็ดกระเด็น (spatter) —— เม็ดโลหะเล็ก ๆ กระจายอยู่รอบท่อ
- ▸ชั้นออกไซด์ (heat tint) —— ที่อุณหภูมิสูง ผิวสเตนเลสเกิดออกไซด์ของ Cr ทำให้ความทนการกัดกร่อนลดลง
- ▸รูพรุน (porosity) —— ภายในรอยเชื่อมมีโพรงอากาศเล็ก ๆ ซึ่งจะสะสมฝุ่นและเป็นที่เพาะแบคทีเรีย
ในงานอุตสาหกรรมทั่วไป ปัญหาเหล่านี้ยอมรับได้ แต่ในห้องคลีนรูม ท่อก๊าซของเซมิคอนดักเตอร์ และท่อของโรงงานยา:
- ▸ตะกรัน → ปนเปื้อนกระบวนการ —— อุปกรณ์ปลายทางรับสิ่งแปลกปลอมเข้าไป
- ▸ชั้นออกไซด์ → ความทนการกัดกร่อนพัง —— อายุของท่อสั้นลงมาก
- ▸รูพรุน → แบคทีเรียเจริญเติบโต —— ศัตรูตัวฉกาจของพื้นที่ปราศจากเชื้อในโรงงานยา
ข้อได้เปรียบของการเชื่อม TIG
Chart 1: Three Mainstream Welding Methods — TIG / MIG / Stick
HEPA frames, FFU housings, cleanroom stainless piping — they're all TIG welded. Why?
| Method | Shield gas | Electrode | Bead quality | Speed | Typical use |
|---|---|---|---|---|---|
| TIG (GTAW) | Argon (Ar) / Helium (He) | Tungsten (non-consumable) | Excellent (smooth, no spatter) | Slow | Cleanroom piping, precision instruments, thin stainless |
| MIG (GMAW) | Ar + CO₂ / pure Ar | Wire (consumable) | High | Fast | General industrial, thick steel structures |
| Stick (SMAW) | None (flux-coated rod) | Rod (consumable) | Medium (spatter, slag) | Medium | Field work, outdoor, thick plate |
TIG (Gas Tungsten Arc Welding) is the industry standard for precision stainless welding. Smooth weld bead, no spatter, no contamination of process gases — exactly why semiconductor, biotech, and pharma cleanrooms demand it. Trade-off: slower and more expensive labor.
TIG = Tungsten Inert Gas Welding (การเชื่อมด้วยก๊าซเฉื่อยและอิเล็กโทรดทังสเตน) หรือเรียกอีกชื่อว่า GTAW (Gas Tungsten Arc Welding)
- ▸อิเล็กโทรดทังสเตนไม่สิ้นเปลือง —— ไม่มีเศษโลหะร่วงลงในรอยเชื่อม
- ▸ปกคลุมด้วยอาร์กอน 100 % —— กันออกซิเจนและไอน้ำได้สนิท ไม่เกิดออกซิเดชันและไม่มีรูพรุน
- ▸เชื่อมโดยไม่ใช้ลวดเติมได้ —— สเตนเลสแผ่นบางหลอมรวมกันได้เลย รอยเชื่อมเรียบจนมองไม่ออก
- ▸คุณภาพรอยเชื่อมทำซ้ำได้ —— ช่างคนเดิม เครื่องเดิม รอยเชื่อมทุกเส้นเทียบกับสเปกจากโรงงานได้
ราคาที่ต้องจ่าย:ช้าและค่าแรงสูง ความยาวที่ช่างเชื่อม TIG ทำได้ต่อวันราว 1/3 ของ MIG และค่าแรงต่อชั่วโมงก็เป็น 1.5–2 เท่า
การเลือกโลหะผสม:「สเตนเลส」ไม่ได้เหมือนกันทุกตัว
Chart 2: Common Stainless + Nickel-Base Alloys
Not all "stainless" is equal — 304 / 316L / 321 / Hastelloy each serve distinct battlefields
| Alloy | Composition | Strength | Corrosion | Weldability | Typical use |
|---|---|---|---|---|---|
| 304 SS | Fe-18Cr-8Ni | Medium | Average (chloride weak) | Easy | General structural, HEPA frames, food equipment |
| 316L SS | Fe-17Cr-12Ni-2Mo low-C | Medium | Excellent (chloride, pitting) | Easy | Semi gas lines, pharma GMP, marine |
| 321 SS | Fe-18Cr-9Ni-Ti | Medium | Average, good high-temp | Easy | High-temp exhaust, turbines, aerospace |
| 904L SS | Fe-20Cr-25Ni-4.5Mo-Cu | Medium | Outstanding (H₂SO₄, H₃PO₄) | Medium | Acidic chemical, seawater |
| Hastelloy C-276 | Ni-16Cr-16Mo-4W | High | Outstanding (nearly anything) | Hard | Strong acids, chlorine, worst chemical |
| Inconel 625 | Ni-21Cr-9Mo-3.5Nb | Very high | Outstanding | Hard | High-temp + corrosion, aero engines, nuclear |
| Ti Gr. 2 | Pure titanium >99% | Medium | Outstanding (chloride, seawater) | Hard (full Ar shield required) | Chlorides, medical implants, chemical |
Wrong-alloy penalties: 304 in chloride environments pits and perforates; 316L in reducing acids fails; using Inconel for generic ductwork burns money. Alloy choice is tied to welding parameters — each alloy has dedicated pre-heat, shield-gas mix, and post-weld heat treatment requirements.
วิศวกรมักเข้าใจผิดว่า「สเตนเลสก็คือสเตนเลส」ซึ่งผิดอย่างมหันต์
SUS 304 vs 316L —— ต่างกันที่ Mo ตัวเดียว
304 (Fe-18Cr-8Ni) —— สเตนเลสมาตรฐาน ต้นทุนต่ำที่สุด ทนคลอไรด์ได้แย่ —— โรงงานริมทะเล สภาพแวดล้อมที่มีเกลือ หรือข้างสระว่ายน้ำ เกิดรูกัดกร่อนภายใน 6 เดือน
316L (Fe-17Cr-12Ni-2Mo + คาร์บอนต่ำ) —— มีโมลิบดีนัม (Mo) เพิ่มอีก 2 % และลดปริมาณคาร์บอนลง ทนคลอไรด์ได้ดีขึ้นมาก —— ท่อก๊าซ HCl ของโรงงานเซมิคอนดักเตอร์ อุปกรณ์ล้างกรดของโรงงานยา และสภาพแวดล้อมทางทะเลต้องใช้ 316L
จุดสำคัญ:「L」หมายถึงคาร์บอนต่ำ (Low Carbon) คาร์บอนต่ำลดความเสี่ยงการกัดกร่อนตามขอบเกรน (grain boundary corrosion) —— ปัญหาที่เกิดบ่อยระหว่างการเชื่อม ท่อในห้องคลีนรูมใช้ 316L ทั้งหมด อย่าประหยัดเงินนิดเดียวแล้วไปใช้ 316
SUS 321 —— สำหรับงานอุณหภูมิสูงโดยเฉพาะ
321 (Fe-18Cr-9Ni-Ti) —— เติมไทเทเนียม (Ti) เพื่อทำให้คาร์ไบด์ที่อุณหภูมิสูงเสถียร เดินต่อเนื่องที่ 800 °C ได้โดยไม่เสียหาย —— ลมทิ้งของเครื่องยนต์อากาศยาน กังหันไอน้ำ และสภาพแวดล้อมอุณหภูมิสูงในงานเคมี ทนคลอไรด์ได้ปานกลาง จึงไม่เหมาะกับที่ที่มีเกลือหรือกรด
Hastelloy C-276 —— สนามนรกของงานเคมี
Hastelloy (Ni-16Cr-16Mo-4W) —— โลหะผสมฐานนิกเกิล ทนสารเคมีได้เกือบทุกชนิด —— กรดแก่ ด่างแก่ ก๊าซคลอรีน และโบรมีน
ข้อเสีย: ต้นทุนเป็น 5–8 เท่าของ 316L และเชื่อมยาก (ต้องคุมความร้อนที่ป้อนเข้าอย่างเข้มงวด) ใช้เฉพาะในสภาพแวดล้อมที่เลวร้ายที่สุดของงานเคมีเท่านั้น —— กระบวนการกรดแก่ ท่อก๊าซคลอรีน และการบำบัดก๊าซทิ้งที่มีฟลูออรีน
Inconel 625 —— สองคมทั้งอุณหภูมิสูงและการกัดกร่อน
Inconel (Ni-21Cr-9Mo-3.5Nb) —— ฐานนิกเกิล ความแข็งแรงสูงมาก มีสมรรถนะสองด้านคือทนอุณหภูมิสูง + ทนการกัดกร่อน —— ปลายร้อนของเครื่องยนต์อากาศยาน เครื่องปฏิกรณ์นิวเคลียร์ และหม้อไอน้ำของโรงไฟฟ้าพลังความร้อน
ไทเทเนียม —— คลอไรด์และการแพทย์
Ti Gr. 2 (ไทเทเนียมบริสุทธิ์ > 99 %) —— น้ำหนักเบา ทนคลอไรด์ได้สุดยอด (ดีกว่า 316L 100 เท่า) และเข้ากับร่างกายได้ดี เป็นตัวเลือกแรกของวัสดุฝังในร่างกาย การกลั่นน้ำทะเล และงานวิศวกรรมคลอรีน
ข้อเสีย: เชื่อมยาก ต้องมีการปกคลุมด้วยอาร์กอนอย่างสมบูรณ์ —— เพราะไทเทเนียมที่เกิน 500 °C เมื่อเจอออกซิเจนจะทำปฏิกิริยารุนแรงเกิดเป็น TiO₂ ที่เปราะ ส่วน「ตู้เชื่อมไทเทเนียม」เฉพาะทาง (purge chamber) ก็ไม่ถูก
ความสัมพันธ์เชื่อมโยงระหว่างการเลือกวัสดุ × การเชื่อม
เลือกโลหะผสมผิด ต่อให้เชื่อมดีแค่ไหนก็ไม่มีประโยชน์ แต่เลือกโลหะผสมถูกแล้วเชื่อมผิดก็จบเห่เหมือนกัน
พารามิเตอร์สำคัญสามตัวต้องเข้ากัน:
1. อุณหภูมิอุ่นก่อนเชื่อม
| โลหะผสม | ข้อกำหนดการอุ่นก่อนเชื่อม |
|---|---|
| 304 / 316L | ไม่ต้องอุ่นก่อน |
| Inconel 625 | อุ่นก่อนที่ 150 °C |
| Hastelloy C-276 | การทำความสะอาดก่อนเชื่อมสำคัญมาก โดยทั่วไปไม่อุ่นก่อน |
| Ti Gr. 2 | ไม่อุ่นก่อน แต่ด้านหลังต้องปกคลุมด้วยอาร์กอน |
2. องค์ประกอบของก๊าซปกคลุม
| โลหะผสม | ก๊าซปกคลุมที่แนะนำ |
|---|---|
| 304 / 316L | อาร์กอนบริสุทธิ์ หรือ Ar + 2% N₂ |
| Inconel | อาร์กอนบริสุทธิ์ |
| Hastelloy | อาร์กอนบริสุทธิ์ (ความบริสุทธิ์สูง) |
| Ti | อาร์กอนบริสุทธิ์ (ห้ามมีไนโตรเจนหรือออกซิเจนเด็ดขาด) |
3. การอบชุบความร้อนหลังเชื่อม (PWHT)
| โลหะผสม | ข้อกำหนด |
|---|---|
| 304 / 316L | โดยทั่วไปไม่ต้อง |
| 321 | อบเสถียรที่ 870 °C หลังเชื่อม |
| Hastelloy C-276 | อบละลายของแข็งที่ 1121 °C หลังเชื่อม (แผ่นหนา) |
| Ti | ชิ้นงานขนาดใหญ่อาจต้องอบคลายความเค้น |
เลือกพารามิเตอร์ตัวใดผิด —— ทั้งความทนการกัดกร่อน ความแข็งแรง และอายุความล้าของรอยเชื่อมอาจเหลือแค่ 5 ส่วนสิบ
ข้อแนะนำจากงานจริง
ก่อนจัดซื้อให้ถามสามเรื่องก่อน
- 1ข้อกำหนดกระบวนการเชื่อม (WPS) —— ซัพพลายเออร์ให้ WPS ของโลหะผสมทุกชนิดและรอยต่อทุกแบบได้ไหม
- 2คุณสมบัติช่างเชื่อม (PQR) —— ช่างเชื่อมมีใบรับรอง ASME หรือ ISO 9606 หรือไม่ ใบรับรองของโลหะผสมต่างชนิดใช้ข้ามกันไม่ได้
- 3การทดสอบตรวจรับ —— ท่อในห้องคลีนรูมแนะนำให้กำหนดการทดสอบการรั่วด้วยฮีเลียม (He Leak Test) + การตรวจด้วยกล้องส่องภายใน (Borescope) + ความหยาบผิว Ra ≤ 0.4 μm หลังการขัดเงาด้วยไฟฟ้า (Electropolish)
ราคาที่ต้องจ่ายเมื่อเลือกโลหะผสมผิด
- ▸ใช้ 304 ในสภาพแวดล้อมที่มีคลอรีน —— เกิดรูกัดกร่อนทะลุใน 6 เดือน
- ▸ใช้ 316 กับกรดรีดิวซ์ —— เสียหายภายใน 1 ปี
- ▸ใช้เหล็กกล้าคาร์บอนทั่วไปในงานอุณหภูมิสูง —— สะเก็ดออกไซด์หลุดร่อนภายในไม่กี่เดือน
- ▸ใช้เหล็กกล้าคาร์บอนในงานการแพทย์ —— ปนเปื้อนไอออนเหล็ก
ต้นทุนต่อชิ้นอาจต่างกันแค่หลักพัน แต่ราคาของการเปลี่ยนใหม่ การหยุดงาน และการจัดการการปนเปื้อนนั้น เกิน 100 เท่า
กรอบ HEPA ตัวถัง FFU และท่อในห้องคลีนรูม —— ของที่ดูเหมือน「ชิ้นงานโลหะง่าย ๆ」เหล่านี้ เบื้องหลังคือการผสมผสานอย่างแม่นยำระหว่างการเลือกโลหะผสมกับกระบวนการเชื่อม เลือกโลหะผสมให้ถูกและใช้วิธีเชื่อมให้ถูก คือรากฐานของระบบกรองคุณภาพสูง