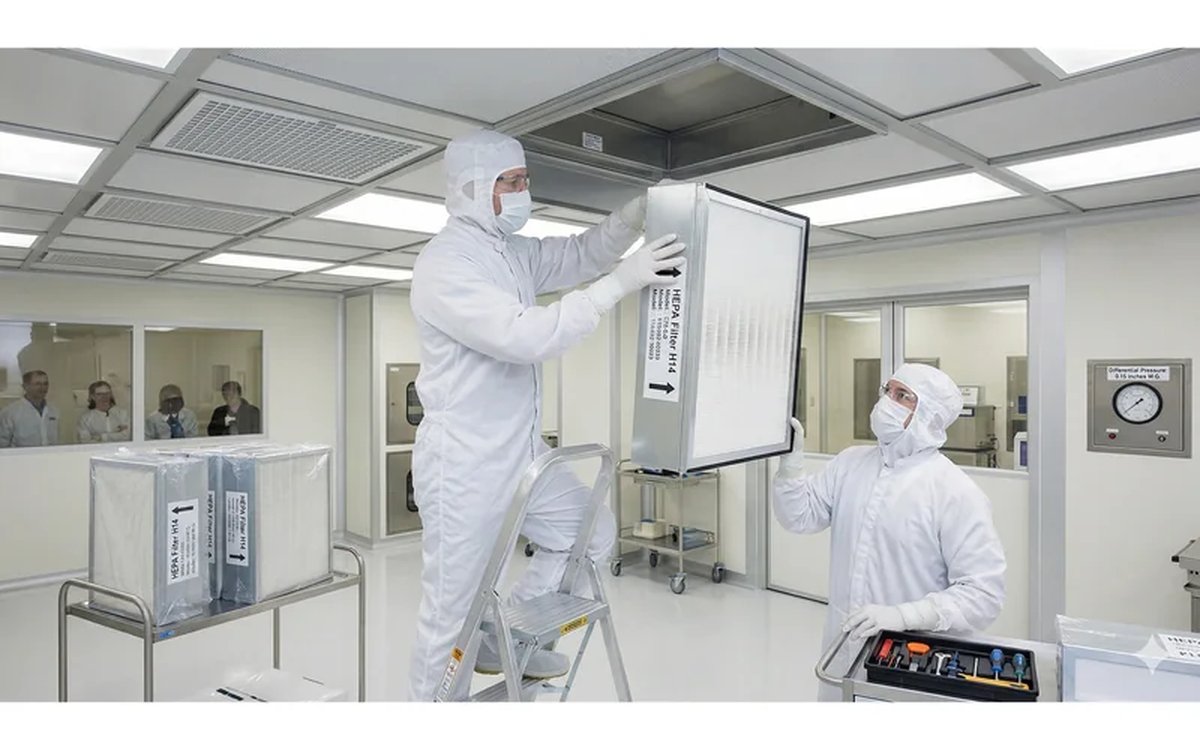
Las costuras de soldadura en las líneas de gas de semiconductores son lisas como un espejo, como si de fábrica las hubieran esculpido.
Por qué los marcos HEPA y las tuberías de sala limpia exigen TIG
Marcos HEPA/ULPA, carcasas de FFU, líneas de gas de alta pureza, tuberías GMP farmacéuticas: todo soldado con TIG. ¿Por qué no MIG o electrodo, con un coste de 5 a 10 veces menor?
La respuesta está en la propia soldadura:
Problemas del MIG / electrodo
- ▸Escoria: los recubrimientos de fundente dejan escoria adherida a las paredes del tubo
- ▸Salpicaduras: pequeñas bolas de metal se dispersan alrededor de la soldadura
- ▸Coloración por calor (capa de óxido): se forman óxidos de cromo a alta temperatura, la resistencia a la corrosión baja
- ▸Porosidad: microporos dentro de la soldadura que atrapan polvo y albergan bacterias
Aceptable en la industria general. Inaceptable en salas limpias, líneas de gas de semiconductores, tuberías farmacéuticas:
- ▸Escoria → contaminación de proceso: los equipos aguas abajo tragan residuos extraños
- ▸Capa de óxido → resistencia a la corrosión degradada: la vida de la línea se recorta
- ▸Porosidad → crecimiento bacteriano: enemigo mortal en la farmacia aséptica
Ventajas del TIG
Chart 1: Three Mainstream Welding Methods — TIG / MIG / Stick
HEPA frames, FFU housings, cleanroom stainless piping — they're all TIG welded. Why?
| Method | Shield gas | Electrode | Bead quality | Speed | Typical use |
|---|---|---|---|---|---|
| TIG (GTAW) | Argon (Ar) / Helium (He) | Tungsten (non-consumable) | Excellent (smooth, no spatter) | Slow | Cleanroom piping, precision instruments, thin stainless |
| MIG (GMAW) | Ar + CO₂ / pure Ar | Wire (consumable) | High | Fast | General industrial, thick steel structures |
| Stick (SMAW) | None (flux-coated rod) | Rod (consumable) | Medium (spatter, slag) | Medium | Field work, outdoor, thick plate |
TIG (Gas Tungsten Arc Welding) is the industry standard for precision stainless welding. Smooth weld bead, no spatter, no contamination of process gases — exactly why semiconductor, biotech, and pharma cleanrooms demand it. Trade-off: slower and more expensive labor.
TIG = soldadura de tungsteno con gas inerte, también llamada GTAW.
- ▸Electrodo de tungsteno no consumible: sin residuos metálicos en la soldadura
- ▸Protección de argón al 100%: exclusión total de oxígeno/humedad, sin oxidación, sin porosidad
- ▸Puede soldar sin material de aporte: el inoxidable fino puede fundirse directamente, con costuras tan lisas que casi son invisibles
- ▸Calidad de soldadura repetible: mismo soldador, misma máquina, cada costura cumple la especificación
Coste: mano de obra más lenta y más cara. Un soldador de TIG puede completar aproximadamente un tercio de la longitud por día frente al MIG, a una tarifa horaria de 1,5 a 2 veces mayor.
Selección de aleación: no todo el «inoxidable» es igual
Chart 2: Common Stainless + Nickel-Base Alloys
Not all "stainless" is equal — 304 / 316L / 321 / Hastelloy each serve distinct battlefields
| Alloy | Composition | Strength | Corrosion | Weldability | Typical use |
|---|---|---|---|---|---|
| 304 SS | Fe-18Cr-8Ni | Medium | Average (chloride weak) | Easy | General structural, HEPA frames, food equipment |
| 316L SS | Fe-17Cr-12Ni-2Mo low-C | Medium | Excellent (chloride, pitting) | Easy | Semi gas lines, pharma GMP, marine |
| 321 SS | Fe-18Cr-9Ni-Ti | Medium | Average, good high-temp | Easy | High-temp exhaust, turbines, aerospace |
| 904L SS | Fe-20Cr-25Ni-4.5Mo-Cu | Medium | Outstanding (H₂SO₄, H₃PO₄) | Medium | Acidic chemical, seawater |
| Hastelloy C-276 | Ni-16Cr-16Mo-4W | High | Outstanding (nearly anything) | Hard | Strong acids, chlorine, worst chemical |
| Inconel 625 | Ni-21Cr-9Mo-3.5Nb | Very high | Outstanding | Hard | High-temp + corrosion, aero engines, nuclear |
| Ti Gr. 2 | Pure titanium >99% | Medium | Outstanding (chloride, seawater) | Hard (full Ar shield required) | Chlorides, medical implants, chemical |
Wrong-alloy penalties: 304 in chloride environments pits and perforates; 316L in reducing acids fails; using Inconel for generic ductwork burns money. Alloy choice is tied to welding parameters — each alloy has dedicated pre-heat, shield-gas mix, and post-weld heat treatment requirements.
Los ingenieros suelen suponer que «el inoxidable es el inoxidable». Un error enorme.
304 frente a 316L: un Mo marca la diferencia
304 (Fe-18Cr-8Ni): inoxidable estándar, el menor coste. Mala resistencia a los cloruros: emplazamientos costeros, entornos salinos, se pica en 6 meses junto a una piscina.
316L (Fe-17Cr-12Ni-2Mo + bajo carbono): un 2 % de molibdeno más carbono reducido. Mucho mejor resistencia a los cloruros: las líneas de gas HCl de fábricas de semiconductores, los equipos de lavado ácido farmacéutico y los entornos marinos deben emplear 316L.
Clave: la «L» significa bajo carbono (Low Carbon). Un carbono menor reduce el riesgo de corrosión en los límites de grano, un problema habitual tras la soldadura. Toda la tubería de sala limpia emplea 316L; no ahorre céntimos con el 316 estándar.
321: especialidad de alta temperatura
321 (Fe-18Cr-9Ni-Ti): se añade titanio para estabilizar los carburos a alta temperatura. 800 °C continuos sin fallar: extracción de motores aeroespaciales, turbinas, química de alta temperatura. Resistencia a los cloruros ordinaria, no para sal ni ácido.
Hastelloy C-276: el escenario químico infernal
Hastelloy (Ni-16Cr-16Mo-4W): base de níquel. Resiste casi cualquier cosa químicamente: ácidos fuertes, bases, cloro, bromo.
Inconveniente: de 5 a 8 veces el coste del 316L, difícil de soldar (exige un control estricto del aporte térmico). Reservado para el peor caso químico: procesos con ácidos fuertes, líneas de cloro, residuos fluorados.
Inconel 625: el doble filo de alta temperatura + corrosión
Inconel (Ni-21Cr-9Mo-3,5Nb): base de níquel, muy resistente. Resistente a alta temperatura + corrosión: sección caliente de motores aeroespaciales, reactores nucleares, calderas de centrales eléctricas.
Titanio: cloruros y medicina
Ti Gr. 2 (Ti puro >99%): ligero, resistencia a los cloruros sin igual (~100 veces mejor que el 316L), biocompatible. Implantes médicos, desalinización de agua marina, ingeniería del cloro: opción por defecto.
Inconveniente: difícil de soldar, requiere protección de argón completa: el titanio por encima de 500 °C reacciona violentamente con el oxígeno formando TiO₂ quebradizo. Una cámara de soldadura de titanio dedicada (caja de purga) no es barata.
Material × soldadura: unidos de forma inseparable
Con la aleación equivocada, hasta la soldadura perfecta falla. Pero con la aleación correcta y la soldadura equivocada, falla igual.
Tres parámetros clave deben coincidir:
1. Temperatura de precalentamiento
| Aleación | Precalentamiento |
|---|---|
| 304 / 316L | No requerido |
| Inconel 625 | Precalentar a 150°C |
| Hastelloy C-276 | Limpieza extrema previa a soldar, normalmente sin precalentamiento |
| Ti Gr. 2 | Sin precalentamiento, pero requiere purga de argón por el reverso |
2. Composición del gas de protección
| Aleación | Protección recomendada |
|---|---|
| 304 / 316L | Ar puro o Ar + 2% N₂ |
| Inconel | Ar puro |
| Hastelloy | Ar puro (alta pureza) |
| Ti | Ar puro (sin N₂ ni O₂ en absoluto) |
3. Tratamiento térmico post-soldadura (PWHT)
| Aleación | Requisito |
|---|---|
| 304 / 316L | Normalmente no necesario |
| 321 | Recocido de estabilización a 870°C |
| Hastelloy C-276 | Recocido de solución a 1121°C para chapa gruesa |
| Ti | Recocido de alivio de tensiones para piezas grandes |
Si falta cualquier parámetro, la resistencia a la corrosión, la resistencia mecánica y la vida a fatiga de la soldadura pueden caer un 50%.
Recomendaciones prácticas
Tres preguntas antes de la compra
- 1Especificación del procedimiento de soldadura (WPS): ¿puede el proveedor aportar el WPS para cada aleación y tipo de unión?
- 2Cualificación del soldador (PQR): ¿están los soldadores certificados por ASME o ISO 9606? Las certificaciones no son válidas entre aleaciones distintas
- 3Ensayo de aceptación: para tuberías de sala limpia exija ensayo de fugas de helio + inspección con boroscopio + rugosidad superficial Ra ≤ 0,4 μm tras el electropulido
El coste de la aleación equivocada
- ▸304 en cloruros: se pica de parte a parte en 6 meses
- ▸316 en ácido reductor: falla en 1 año
- ▸Acero al carbono a alta temperatura: se descama en meses
- ▸Acero al carbono en medicina: contaminación por iones de hierro
La diferencia de coste unitario puede ser mínima; el retrabajo, la parada y la limpieza de la contaminación son 100 veces eso.
Marcos HEPA, carcasas de FFU, tuberías de sala limpia: estas «piezas metálicas sencillas» descansan sobre una combinación precisa de selección de aleación y proceso de soldadura. La aleación correcta con la soldadura correcta es la base de cualquier sistema de filtración de alta calidad.