โรงงานชิปลอจิกขั้นสูงแห่งหนึ่งไม่ได้มีระดับความสะอาดเท่ากันทั้งโรงงาน โซนลิโทกราฟีต้องให้อนุภาค 0.1 μm น้อยกว่า 10 อนุภาค/m³ ส่วนโซนทางเดินยอมให้ถึง 3,520 อนุภาค/m³ —— ต่างกัน 10,000 เท่า
ทำไมต้อง「แยกโซน」ทำทั้งโรงงานให้เข้มที่สุดไม่ได้หรือ
คำตอบคือ:เป็นเรื่องเงิน และเป็นเรื่องฟิสิกส์ด้วย
การยกทั้งโรงงานขึ้นเป็น ISO Class 1 ต้องใช้ต้นทุนก่อสร้างเพิ่มอีก 5–10 เท่า และค่าไฟในการเดินระบบต่อปี (ส่วนใหญ่มาจากพัดลมและระบบปรับอากาศ) ก็เพิ่มเป็นเท่าตัวเช่นกัน อีกทั้งในเชิงฟิสิกส์ พื้นที่ที่มีคนทำงานย่อมสร้างอนุภาคอยู่แล้ว (สะเก็ดผิว เส้นใยจากเสื้อผ้า) การรักษาพื้นที่ที่มีคนให้อยู่ที่ Class 1 อย่างเสถียรจึงแทบเป็นไปไม่ได้
ทางออกคือ การออกแบบแยกโซน:ให้เป้าหมายระดับความสะอาดต่างกันในแต่ละพื้นที่
Chart 2: Zone-by-Zone Cleanliness in an Advanced Fab
Not every area is the same class — typical zoning in a logic fab
| Zone | Cleanliness | Filter | Why |
|---|---|---|---|
| Lithography bay | ISO Class 1–2 | U15 / U16 ULPA | Reticle is extremely sensitive — a particle ruins the pattern |
| Etch / thin-film | ISO Class 3–4 | U15 or H14 | Process consumables and reactive gases |
| Main production / aisle | ISO Class 5–6 | H14 HEPA | People movement and transport — baseline clean |
| Support / office | ISO Class 7–8 | H13 or medium | Non-process zones, prevent cross-contamination |
- ▸ลิโทกราฟี / EUV:ISO Class 1–2 ULPA + ลมราบเรียบ + ระบบควบคุม AMC แยกอิสระ
- ▸การกัดผิว / การเคลือบฟิล์มบาง:ISO Class 3–4 U15 หรือ H14
- ▸การผลิตทั่วไป:ISO Class 5–6 H14 HEPA
- ▸งานสนับสนุน / สำนักงาน:ISO Class 7–8 แผ่นกรองประสิทธิภาพปานกลางหรือ H13
ประเด็นสำคัญ: การแยกโซนไม่ใช่การลดสเปกเพื่อประหยัด แต่เป็นการทำให้เหมาะที่สุดในเชิงวิศวกรรม สิ่งที่ต้องการ Class 1 จริง ๆ มีเพียงโฟโตมาสก์และบริเวณรอบเครื่องจักรบางส่วนเท่านั้น ทำที่อื่นให้ถึง Class 1 คือความสูญเปล่า
สามด่านป้องกันแบ่งหน้าที่กันอย่างไร
Chart 1: The Three Lines of Air-Filtration Defense in a Fab
Each tier handles a different contamination scale — from coarse to molecular
Advanced nodes (3 nm and below) add a chemical-filter layer above the FFU for AMC, plus a dedicated ultra-clean supply for EUV reticle handling.
แต่ละด่านรับมือระดับการปนเปื้อนที่ต่างกัน:
ด่านแรก:การจัดการอากาศภายนอก (MAU / OAU)
กรองอากาศภายนอกหนึ่งรอบก่อนเข้าโรงงาน การจัดชุดทั่วไปคือ:G4 ขั้นต้น + F7–F9 ประสิทธิภาพปานกลาง จัดการฝุ่นเม็ดใหญ่ เกสร และ PM2.5 บางส่วน บางโรงงานยังเพิ่มแผ่นกรองเคมีตรงนี้เพื่อจัดการ AMC จากภายนอกอย่าง NH₃、SO₂
ด่านที่สอง:การจัดการอากาศหมุนเวียน (RCU)
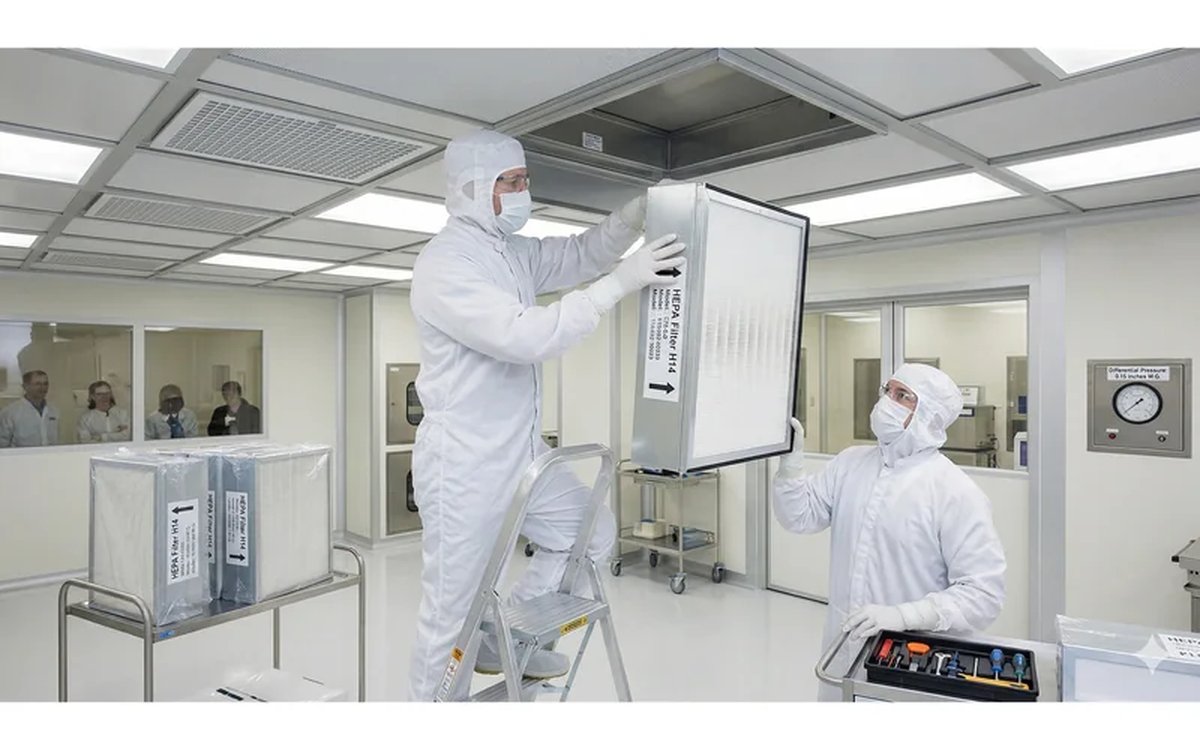
กำลังหลักของอากาศหมุนเวียนภายในโรงงาน ติดตั้ง H13–H14 HEPA เพื่อกำจัดอนุภาคละเอียดส่วนใหญ่ (ต่ำกว่า 0.3 μm) ด่านนี้ทำได้ดี FFU ด้านท้ายลมก็ไม่ต้องเหนื่อยมาก
ด่านที่สาม:การกรองปลายทาง (FFU)
ด่านสุดท้ายบนฝ้าเพดานที่จ่ายลมตรงสู่พื้นที่ทำงานของห้องคลีนรูม H14 HEPA หรือ U15 ULPA จัดการที่ขนาดอนุภาค MPPS (0.1–0.3 μm) ได้ถึง 99.995% ขึ้นไป นี่คือด่านที่อยู่ใกล้เวเฟอร์ที่สุด การรั่วเฉพาะจุดใด ๆ จึงกระทบกระบวนการโดยตรง
โหนดต่ำกว่า 3 nm มีความท้าทายอะไรเพิ่มขึ้น
เมื่อความกว้างเส้นของกระบวนการเล็กลงเรื่อย ๆ สิ่งที่การกรองอากาศต้องจัดการไม่ได้มีแค่อนุภาค แต่ยังมีสารปนเปื้อนระดับโมเลกุล (AMC)ด้วย
การเปลี่ยนแปลงข้อแรก:การควบคุม AMC ยกระดับจาก「ตรวจพบได้」ไปเป็น「ตรวจไม่พบ」 เมื่อก่อนคุม NH₃ ให้ถึง 10 ppb ก็ถือว่าผ่าน ตอนนี้ 1 ppb ยังถือว่ามากไป ประสิทธิภาพ อายุ และการเฝ้าระวังของแผ่นกรองเคมีต้องยกระดับทั้งหมด
การเปลี่ยนแปลงข้อสอง:การจ่ายลมสะอาดพิเศษเฉพาะสำหรับโฟโตมาสก์ EUV โฟโตมาสก์ EUV ไวต่ออนุภาคมากกว่า DUV ถึง 10 เท่าขึ้นไป และมาสก์แผ่นหนึ่งมีมูลค่าหลายสิบล้านดอลลาร์สหรัฐ ภายในกล่องเก็บมาสก์ (POD) ต้องมีการจ่ายลมสะอาดพิเศษแยกอิสระ + การเฝ้าระวัง AMC แบบเรียลไทม์ พึ่งอากาศหมุนเวียนของโรงงานไม่ได้
การเปลี่ยนแปลงข้อสาม:การจัดการการปนเปื้อนภายใน FOUP (กล่องใส่เวเฟอร์) เวเฟอร์เดินทางจากเครื่องหนึ่งไปอีกเครื่องด้วย FOUP แต่ตัว FOUP เองเป็นพลาสติกที่ปล่อย AMC ออกมาช้า ๆ โรงงานขั้นสูงจะติดตั้งแผ่นกรองเคมีขนาดจิ๋วหรือระบบเป่าไล่ต่อเนื่องไว้ภายใน FOUP
สองความผิดพลาดที่พบบ่อยที่สุดในการออกแบบแยกโซน
ความผิดพลาดที่ 1:ทำความดันต่างไม่ดีพอ
หัวใจของการออกแบบแยกโซนไม่ได้มีแค่ระดับแผ่นกรอง แต่ยังมีความดันต่างด้วย พื้นที่สะอาดสูงต้องรักษาความดันบวก +5 ถึง +15 Pa เทียบกับพื้นที่สะอาดต่ำ ไม่เช่นนั้นสิ่งปนเปื้อนจากพื้นที่ระดับต่ำจะซึมย้อนกลับเข้ามาทางช่องประตูและการเข้าออกของคน
ความผิดพลาดที่พบบ่อยในทางปฏิบัติ:เปิดประตูบ่อยเกินไป ความแน่นของการปิดไม่พอ และตำแหน่งช่องลมกลับผิด ล้วนทำลายความดันต่าง ผลก็คือโซนลิโทกราฟีที่ในนามเป็น Class 1 แต่วัดจริงกลับพุ่งไปถึง Class 2 หรือ Class 3 บ่อยครั้ง
ความผิดพลาดที่ 2:ดูแต่แผ่นกรอง มองข้ามอัตราลมและจำนวนรอบการเปลี่ยนอากาศ
ระดับความสะอาด ≠ ระดับแผ่นกรอง พื้นที่หนึ่งจะรักษาระดับไว้ได้หรือไม่ ยังต้องดูจำนวนรอบการเปลี่ยนอากาศต่อชั่วโมง (ACH)ด้วย:
- ▸ISO Class 5:400–600 ACH
- ▸ISO Class 7:70–100 ACH
- ▸ISO Class 8:20–40 ACH
ACH ไม่พอ ต่อให้แผ่นกรองดีแค่ไหนก็ไม่มีประโยชน์ —— เพราะอัตราการเกิดสิ่งปนเปื้อนเร็วกว่าอัตราการเจือจาง แต่ ACH สูงเกินไปก็เปลืองไฟและเป่าโฟโตรีซิสต์กระจาย เรื่องนี้ต้องคำนวณก่อนแล้วค่อยกำหนด
แยกโซน + แยกชั้น + ความดันต่าง + จำนวนรอบการเปลี่ยนอากาศ ออกแบบทั้งสี่มิติไปด้วยกัน จึงจะเป็นสถาปัตยกรรมการกรองอากาศของห้องคลีนรูมเซมิคอนดักเตอร์ที่ครบถ้วน
การปรับให้ดีที่สุดเพียงจุดเดียว (อัปเกรดแผ่นกรองแค่ด่านใดด่านหนึ่ง) มักแก้ปัญหาผลผลิตไม่ได้ เพราะการปนเปื้อนเป็นปัญหาเชิงระบบ