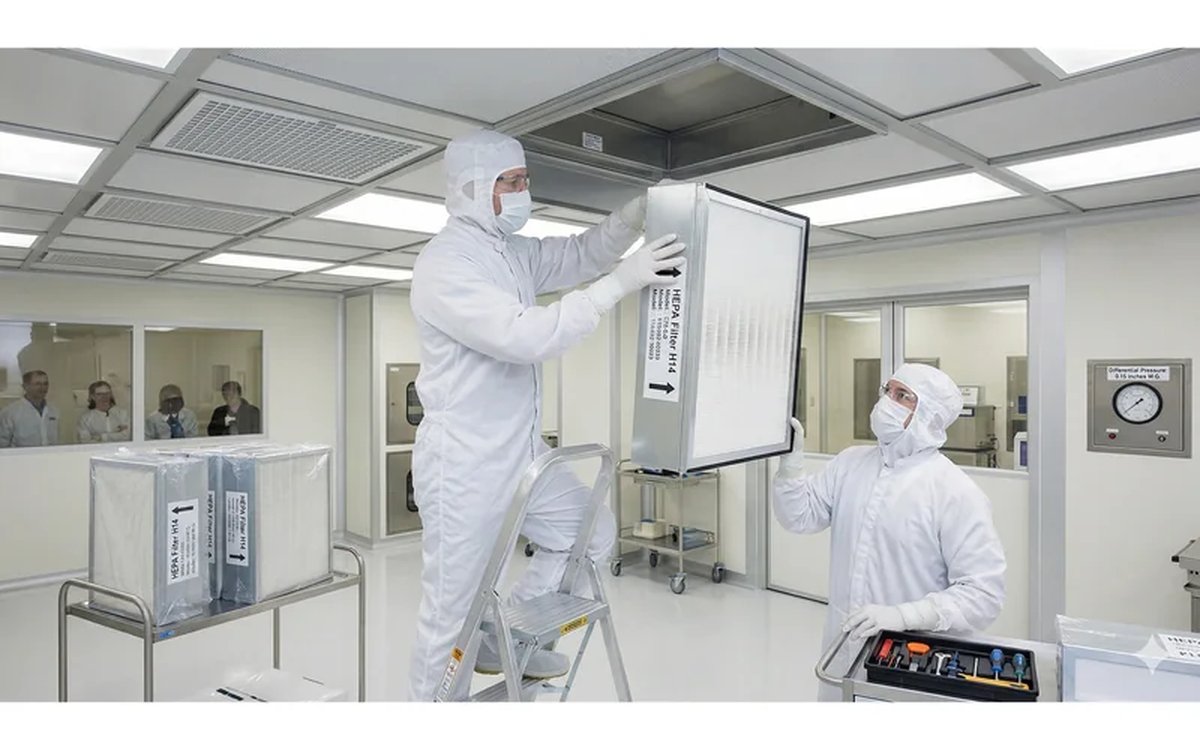
Una fábrica avanzada de lógica no es uniformemente limpia. La nave de litografía debe mantener el recuento de partículas de 0,1 μm por debajo de 10 por m³, mientras que los pasillos admiten 3520 por m³: una brecha de 10.000 veces.
¿Por qué zonificar? ¿Por qué no llevar toda la fábrica a la clase más estricta?
Respuesta: coste y física.
Llevar toda la fábrica a ISO Clase 1 cuesta entre 5 y 10 veces más de construir y prácticamente duplica el consumo eléctrico anual de climatización. Peor aún, las zonas donde realmente trabajan personas generan partículas (células de piel, fibras de la indumentaria). Mantener un espacio ocupado por personas en Clase 1 es casi físicamente imposible.
La solución es el diseño por zonas: distintos objetivos de limpieza para distintas áreas.
Chart 2: Zone-by-Zone Cleanliness in an Advanced Fab
Not every area is the same class — typical zoning in a logic fab
| Zone | Cleanliness | Filter | Why |
|---|---|---|---|
| Lithography bay | ISO Class 1–2 | U15 / U16 ULPA | Reticle is extremely sensitive — a particle ruins the pattern |
| Etch / thin-film | ISO Class 3–4 | U15 or H14 | Process consumables and reactive gases |
| Main production / aisle | ISO Class 5–6 | H14 HEPA | People movement and transport — baseline clean |
| Support / office | ISO Class 7–8 | H13 or medium | Non-process zones, prevent cross-contamination |
- ▸Litografía / EUV: ISO Clase 1–2, ULPA + flujo laminar + control de AMC dedicado
- ▸Grabado / capa fina: ISO Clase 3–4, U15 o H14
- ▸Producción general: ISO Clase 5–6, HEPA H14
- ▸Apoyo / oficinas: ISO Clase 7–8, eficiencia media o H13
La clave: la zonificación no es un recorte, es optimización de ingeniería. Las únicas áreas que realmente necesitan Clase 1 son la vía de las retículas y algunos entornos de equipos de proceso. Llevar el resto a Clase 1 desperdicia dinero.
¿Cómo se reparten el trabajo las tres líneas de defensa?
Chart 1: The Three Lines of Air-Filtration Defense in a Fab
Each tier handles a different contamination scale — from coarse to molecular
Advanced nodes (3 nm and below) add a chemical-filter layer above the FFU for AMC, plus a dedicated ultra-clean supply for EUV reticle handling.
Cada línea trata una escala de contaminación distinta:
Línea 1: aire de aportación (MAU / OAU)
El aire exterior se filtra antes de entrar. Combinación típica: prefiltro G4 + eficiencia media F7–F9, que retiene polvo grueso, polen y parte del PM2,5. Muchas fábricas añaden aquí un filtro químico para retener NH₃, SO₂ y otros AMC externos.
Línea 2: recirculación (RCU)
El caballo de batalla de la circulación interna de la fábrica. Emplea HEPA H13–H14, tratando la mayor parte del rango de tamaño inferior a 0,3 μm. Acertar en esta línea hace que el trabajo del FFU aguas abajo sea mucho más fácil.
Línea 3: punto de uso (FFU)
El FFU de techo justo encima del plano de trabajo de la sala limpia. HEPA H14 o ULPA U15, con una eficiencia ≥99,995% en el MPPS (0,1–0,3 μm). Es la línea más cercana a la oblea: cualquier fuga local incide directamente en el proceso.
¿Qué cambia a 3 nm y por debajo?
A medida que se reduce el ancho de línea, la filtración de aire debe tratar no solo partículas sino también contaminación molecular (AMC):
Cambio 1: el control de AMC pasa de «detectable» a «indetectable». Donde hace una década un NH₃ por debajo de 10 ppb era aceptable, los nodos avanzados ahora apuntan a menos de 1 ppb. La eficiencia, la vida útil y la monitorización de los filtros químicos deben escalar en consecuencia.
Cambio 2: suministro ultralimpio dedicado para la manipulación de retículas EUV. Las retículas EUV son más de 10 veces más sensibles a las partículas que las de DUV, y una sola retícula cuesta decenas de millones de dólares. Los PODs de retículas requieren suministro ultralimpio independiente + monitorización de AMC en tiempo real: no pueden depender de la recirculación de la fábrica.
Cambio 3: gestión de la contaminación interior del FOUP. Las obleas viajan entre equipos dentro de FOUP, pero el propio FOUP de plástico desgasifica AMC lentamente. Las fábricas avanzadas instalan ahora microfiltros químicos o sistemas de purga continua dentro del FOUP.
Dos errores frecuentes en el diseño por zonas
Error 1: no imponer la cascada de presión
El diseño por zonas no trata solo del grado del filtro, sino también de la presión diferencial. Las zonas limpias deben mantener entre +5 y +15 Pa por encima de la zona inmediatamente inferior. Si no es así, la contaminación del lado más sucio refluye a través de los huecos de puerta y los puntos de entrada.
Modos de fallo habituales: puertas que se abren con demasiada frecuencia, estanqueidad inadecuada, retornos mal ubicados. La nave de litografía nominalmente es Clase 1 pero la realidad medida deriva a Clase 2 o 3.
Error 2: vigilar el filtro e ignorar el caudal y la tasa de renovación de aire
Limpieza ≠ grado del filtro. Que una zona mantenga realmente su clase depende igualmente de las renovaciones de aire por hora (ACH):
- ▸ISO Clase 5: 400–600 ACH
- ▸ISO Clase 7: 70–100 ACH
- ▸ISO Clase 8: 20–40 ACH
Un ACH insuficiente hace inútil el mejor filtro: la contaminación supera a la dilución. Un ACH excesivo desperdicia energía y perturba la fotorresistencia. Esta cifra debe calcularse, no adivinarse.
Zonificación + capas + cascada de presión + ACH: diseñar estas cuatro dimensiones juntas es lo que hace que la filtración de aire de una fábrica realmente funcione.
La optimización puntual (mejorar una sola capa de filtro) rara vez resuelve los problemas de rendimiento, porque la contaminación es un problema de sistema.