เปลี่ยนเร็วเกินไป = เปลืองวัสดุสิ้นเปลืองและค่าแรง เปลี่ยนช้าเกินไป = เอาอัตราผลผลิตของเวเฟอร์ทั้งแผ่นหรือสินค้าทั้งล็อตไปเสี่ยง มีจุดตรงกลางอยู่จุดหนึ่ง และกลยุทธ์การเปลี่ยนแผ่นกรองเชิงวิทยาศาสตร์ก็คือการหาจุดนั้นให้เจอ
ใช้แค่ระยะเวลาหรือแค่ความดันตกคร่อมอย่างเดียวไม่พอ
แนวทางดั้งเดิมมีสองแบบ:
A.「คุมด้วยระยะเวลา」—— เปลี่ยนทั้งหมดทุก 5 ปี ข้อดี:ง่าย จัดตารางสะดวก ข้อเสีย:แผ่นกรองบางแผ่นเสื่อมสภาพไปนานแล้ว บางแผ่นยังสมบูรณ์ดี การเปลี่ยนทั้งหมดพร้อมกันคือความสิ้นเปลือง
B.「คุมด้วยความดันตกคร่อม」—— ถึง 2 เท่าของความดันตกคร่อมเริ่มต้นก็เปลี่ยน ข้อดี:เห็นตัวเลขแล้วค่อยลงมือ ข้อเสีย:ความเสียหายบางแบบ (การรั่วเฉพาะจุด วัสดุกรองหลวม) ไม่ทำให้ความดันตกคร่อมสูงขึ้น แต่อนุภาคทะลุผ่านไปแล้ว
แนวทางที่เป็นวิทยาศาสตร์จริง ๆ คือเฝ้าติดตามเงื่อนไขกระตุ้นสามข้อพร้อมกัน —— ข้อใดถึงเกณฑ์ก็เปลี่ยน
Chart 1: Three Triggers for Filter Replacement
Any one of them alone is enough — don't wait for all three to arrive
Pressure drop
Cleanliness
Age
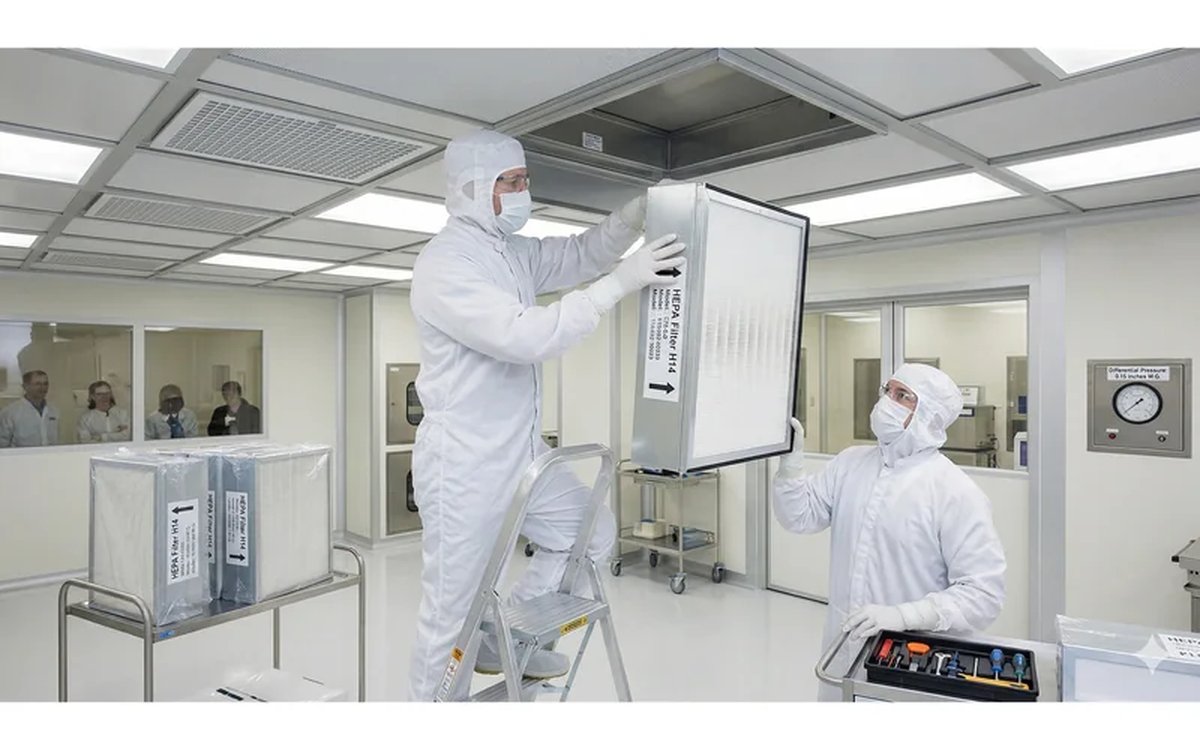
Install ΔP transducers on every FFU / AHU and hook them into central monitoring. Start replacement procurement at 80 % of the alarm threshold so you never wait on parts.
ตัวกระตุ้น 1:ความดันตกคร่อมถึงเกณฑ์
เกณฑ์ตัดสิน: ความดันตกคร่อมของแผ่นกรอง HEPA / ULPA ถึง2 เท่าของความดันตกคร่อมเริ่มต้น หรือค่าสัมบูรณ์ถึง 450–600 Pa
วิธีวัด: ติดตั้งเกจวัดความดันต่างหรือเซนเซอร์วัดความดันต่างบน FFU หรือ AHU แล้วเชื่อมเข้าระบบเฝ้าติดตามส่วนกลาง แนะนำให้ตั้ง「ค่าเตือนล่วงหน้า」เพิ่มอีกหนึ่งค่า —— เมื่อความดันตกคร่อมถึง 80 % ของค่าแจ้งเตือน ก็เริ่มกระบวนการจัดซื้ออะไหล่สำรอง เพื่อไม่ให้ถึงวันแจ้งเตือนจริงแล้วไม่มีของเปลี่ยน
ข้อควรระวังในทางปฏิบัติ: อัตราการเพิ่มขึ้นของความดันตกคร่อมต่างกันไปตามภาระฝุ่น โรงงานที่อากาศภายนอกมีมลพิษหนัก (ริมทางด่วน เขตอุตสาหกรรม) ความดันตกคร่อมอาจถึงเกณฑ์ภายใน 6 เดือน ส่วนโรงพยาบาลหรืออาคารสำนักงานที่สะอาดอาจอยู่ได้ 3 ปี อย่าใช้「ค่าเฉลี่ย」มาเหมารวม แต่ละพื้นที่ต้องติดตามแยกกัน
ตัวกระตุ้น 2:ระดับความสะอาดผิดปกติ
เกณฑ์ตัดสิน: ค่านับอนุภาค (OPC) ผิดปกติต่อเนื่องหรือซ้ำ ๆ แม้ความดันตกคร่อมยังไม่ถึงเกณฑ์
วิธีวัด: ISO 14644-3 กำหนดให้ห้องคลีนรูมต้องตรวจนับอนุภาคตามรอบเวลาที่กำหนด:
- ▸พื้นที่ระดับสูง (ISO Class 5 ขึ้นไป) → สแกนอย่างน้อยเดือนละหนึ่งครั้ง
- ▸พื้นที่ทั่วไป → นับอนุภาคแบบครอบคลุมไตรมาสละหนึ่งครั้ง
การอ่านสัญญาณผิดปกติ:
- ▸ประสิทธิภาพของแผ่นกรองลดลงอย่างสม่ำเสมอทั้งแผ่น → วัสดุกรองเสื่อมสภาพ อาจใกล้หมดอายุแล้ว
- ▸จำนวนอนุภาคพุ่งสูงเฉพาะบางจุด → แผ่นกรองรั่ว (รูเข็ม ซีลกาวเสื่อมสภาพ)
- ▸จำนวนอนุภาคมีแนวโน้มสูงขึ้นตามเวลา → แผ่นกรองค่อย ๆ เสื่อมประสิทธิภาพ ควรวางแผนเปลี่ยนล่วงหน้า
ประเด็นสำคัญ: ความดันตกคร่อมปกติ ≠ แผ่นกรองไม่มีปัญหา การรั่วไม่ทำให้ความดันตกคร่อมสูงขึ้น แต่ทำให้อนุภาคทะลุผ่านไปได้ การดูแค่ความดันตกคร่อมจะมองข้ามปัญหาการรั่ว
ตัวกระตุ้น 3:ถึงเวลาแล้ว
เกณฑ์ตัดสิน: แม้ความดันตกคร่อมยังไม่ถึงเกณฑ์และอนุภาคก็ไม่ผิดปกติ แผ่นกรอง HEPA แนะนำอายุการใช้งานที่ 5–8 ปี ส่วนแผ่นกรองด้านหน้า (ขั้นต้น ขั้นกลาง) อยู่ที่ 3–12 เดือนตามสภาพแวดล้อม
ทำไมต้องมีขีดจำกัดด้านเวลา วัสดุกรองจะเสื่อมสภาพ:
- ▸ใยแก้วถูกกรด ด่าง และความชื้นกัดกร่อน → โครงสร้างเปราะ
- ▸สารยึดเกาะเสื่อมสภาพ → เส้นใยหลวม
- ▸ซีลกาวแข็งตัวและแตกร้าว → การซีลอากาศล้มเหลว
แม้มองไม่เห็นความผิดปกติ วัสดุกรองที่เสื่อมสภาพก็อาจเสียหายกะทันหันเมื่ออยู่ภายใต้ความเค้น (ความดันต่างเพิ่มขึ้น อุณหภูมิเปลี่ยนแปลง) HEPA ที่ใช้งานเกิน 5 ปีแล้ว ถึงเวลาเปลี่ยนตามรอบ
วิธีประหยัดที่ถูกประเมินค่าต่ำเกินไปอย่างมาก:เปลี่ยนแผ่นกรองด้านหน้าอย่างจริงจัง
โรงงานหลายแห่งใช้แผ่นกรองด้านหน้า (G4 ขั้นต้น F7 ขั้นกลาง) แบบ「ใช้จนขาดแล้วค่อยเปลี่ยน」ผลกลับกลายเป็นทำให้อายุการใช้งานของ HEPA สั้นลงอย่างมาก
Chart 2: Diligent Pre-Filter Swaps → HEPA Life Up ≥ 40 %
Cheapest leverage point in the whole filter-management strategy
Based on customer fleet averages. Actual uplift depends on inlet air quality and process. In dusty/salty outdoor environments, uplift can exceed 60 %.
ทำไมแผ่นกรองด้านหน้าจึงสำคัญต่อ HEPA ขนาดนี้
ต้นทุนของ HEPA สูงเป็น 10–30 เท่าของแผ่นกรองด้านหน้า แต่ HEPA กลัวภาระฝุ่นขนาดหยาบมาก —— เมื่อฝุ่นหยาบเข้าไป ความดันตกคร่อมจะพุ่งขึ้นเร็วและวัสดุกรองเสื่อมสภาพเร็วขึ้น
แผ่นกรองด้านหน้าคือ「ผู้รักษาประตู」ของ HEPA ถ้าผู้รักษาประตูทำงานอย่างจริงจัง HEPA ที่อยู่ข้างหลังก็อยู่ได้นานขึ้นมาก
ข้อมูลจากการวัดจริง
จากข้อมูลติดตามของลูกค้า:
- ▸ไม่เปลี่ยนแผ่นกรองด้านหน้าตามรอบ → อายุเฉลี่ยของ HEPA:เกณฑ์อ้างอิง 100 %
- ▸เปลี่ยนแผ่นกรองด้านหน้าตามรอบ (กระตุ้นด้วยความดันตกคร่อมหรือระยะเวลา) → อายุของ HEPA ≥ 140 %
- ▸นั่นคือ มากกว่า +40 %
ลองคิดเป็นตัวเลข:สมมติว่า HEPA แผ่นละ 10,000 ดอลลาร์ไต้หวัน แผ่นกรองด้านหน้าแผ่นละ 1,000 ดอลลาร์ไต้หวัน
- ▸ไม่เปลี่ยนแผ่นกรองด้านหน้า:เปลี่ยน HEPA ทุก 5 ปี = 2,000 ดอลลาร์ไต้หวัน/ปี
- ▸เปลี่ยนแผ่นกรองด้านหน้าอย่างจริงจัง:แผ่นกรองด้านหน้าทุกครึ่งปี 1,000 ดอลลาร์ไต้หวัน = 2,000 ดอลลาร์ไต้หวัน/ปี แต่ HEPA ยืดไปถึง 7 ปี = 1,428 ดอลลาร์ไต้หวัน/ปี
ต้นทุนแผ่นกรองด้านหน้า +2,000 ดอลลาร์ไต้หวัน/ปี แลกกับต้นทุน HEPA −572 ดอลลาร์ไต้หวัน/ปี ดูเหมือนไม่ได้ประหยัด
แต่นี่เป็นเพียงค่าตัวแผ่นกรองเองเท่านั้น เมื่อรวมกับ:
- ▸ชั่วโมงหยุดเดินระบบในการเปลี่ยน HEPA (ครั้งละหลายชั่วโมงถึงหลายวัน)
- ▸ค่าดำเนินการในการขนย้ายและทิ้ง HEPA
- ▸ความสูญเสียด้านการผลิตจากเวลาที่ใช้ฟื้นระดับความสะอาดระหว่างการเปลี่ยน
TCO รวมมักลดลง 20–30 %
ข้อแนะนำด้านการบริหารจัดการ:ทำสามอย่างนี้ให้ดี
- 1ติดตั้งเกจวัดความดันต่างและเชื่อมเข้าระบบเฝ้าติดตาม —— ทุกตัวของ FFU / AHU อย่าพึ่งการเดินตรวจวัดด้วยมือตามรอบ
- 2จัดทำทะเบียนบันทึกการเปลี่ยน —— วันที่ติดตั้ง ชั่วโมงเดินสะสม เส้นทางความดันตกคร่อม และผลทดสอบอนุภาคของแผ่นกรองแต่ละแผ่น
- 3วิเคราะห์แนวโน้ม —— ทบทวนไตรมาสละครั้ง หาพื้นที่ที่ค่าสูงขึ้นเร็วผิดปกติ แล้วทบทวนการจัดวางแผ่นกรองด้านหน้าหรือความถี่ในการตรวจวัดใหม่
การบริหารแผ่นกรองไม่ใช่การเปลี่ยนตามปฏิทิน และก็ไม่ใช่การรอให้พังแล้วค่อยเปลี่ยน ติดตามสามตัวชี้วัดคือความดันตกคร่อม ระดับความสะอาด และระยะเวลาไปพร้อมกัน ข้อใดถึงเกณฑ์ก็ลงมือ —— นี่คือกลยุทธ์ที่คุมทั้งต้นทุนและระดับความสะอาดได้ในระยะยาว